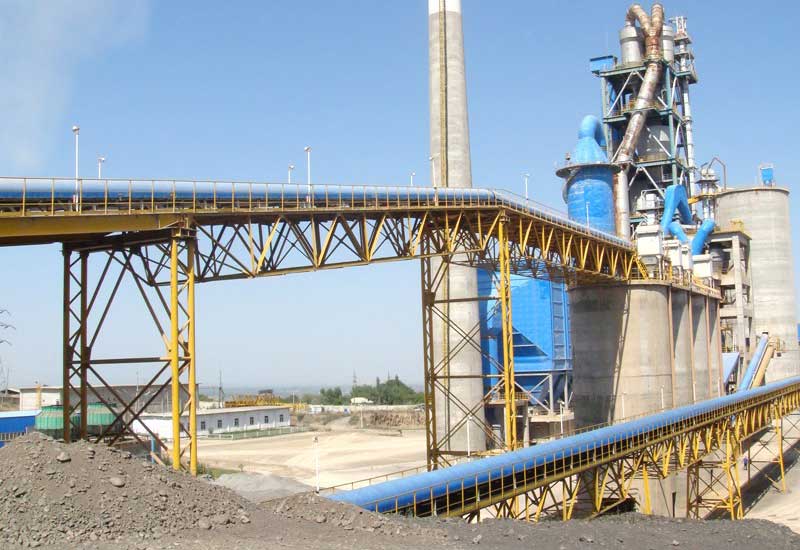
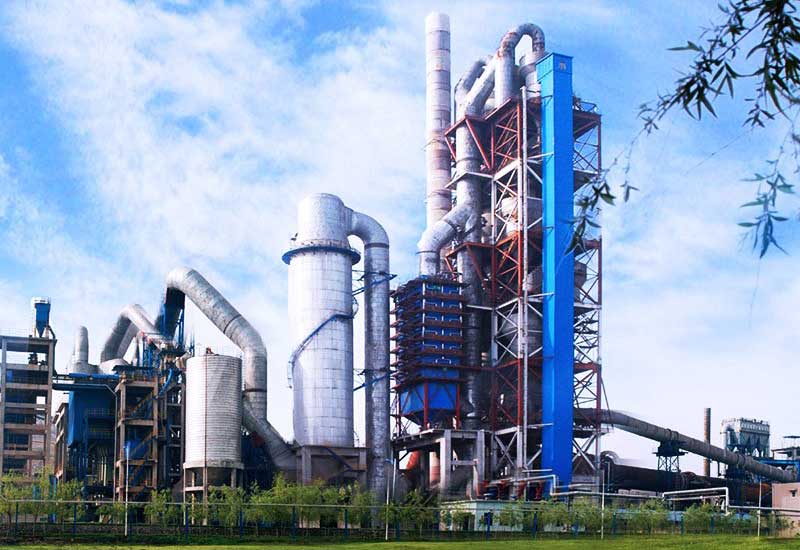
L’usine de production de clinker utilise la technologie du four rotatif depuis de nombreuses années. En Chine, les fours avec préchauffage en suspension et précalcination externe se sont rapidement généralisés à partir du début du 21e siècle. Au cours des 25 dernières années, cette technologie a profondément évolué, même si ses progrès ne sont pas toujours visibles au premier abord. Les entreprises qui maîtrisent mieux leur gestion énergétique ont fortement réduit leur consommation. La consommation de charbon est passée de 110 kilogrammes de charbon standard par tonne de clinker à moins de 94 kilogrammes aujourd’hui. La consommation d’électricité est passée de plus de 60 degrés par tonne de clinker à moins de 48 degrés. Ces chiffres témoignent sans équivoque des progrès importants de la technologie du four rotatif de cimenterie. Les progrès couvrent notamment la conduite du procédé, son optimisation et la modernisation des équipements. L’amélioration des préchauffeurs à cyclones, des précalcinateurs et des ventilateurs a aussi largement contribué à la baisse de la consommation d’énergie. Examinons ces transformations du procédé et ces progrès techniques en détail.
Modernisation du préchauffeur
Le système du four rotatif est au cœur du procédé de fabrication du ciment, particulièrement énergivore. Il représente une part importante de sa consommation d’énergie. Le préchauffeur à cyclones, composant essentiel de ce système, joue un rôle déterminant dans la consommation. La principale source de gaspillage énergétique est constituée par les gaz d’échappement rejetés par le premier cyclone du préchauffeur. Plus leur température est élevée, plus les pertes d’énergie sont importantes. Une température plus basse signifie une meilleure utilisation de l’énergie. Vient ensuite la récupération de chaleur dans le refroidisseur à grille, dont témoigne la température de l’air secondaire. Une température d’air secondaire élevée traduit une meilleure récupération de chaleur et une consommation d’énergie moindre pour le clinker. À l’inverse, une température plus basse traduit une moins bonne récupération et une consommation plus élevée.
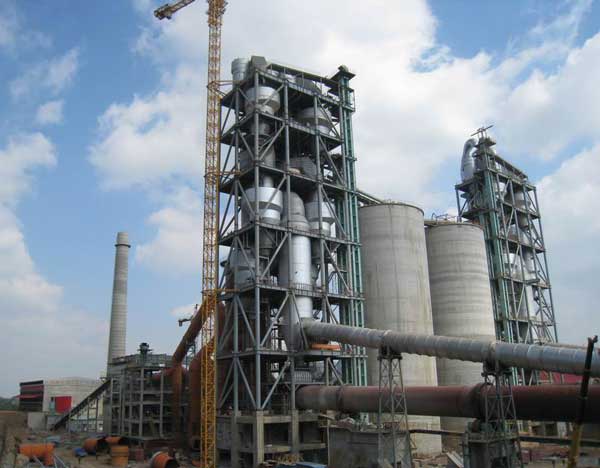
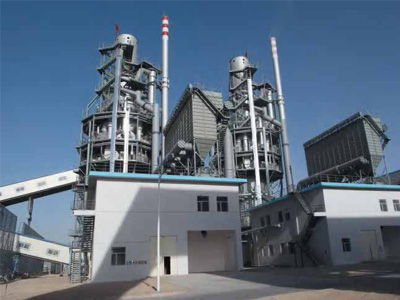
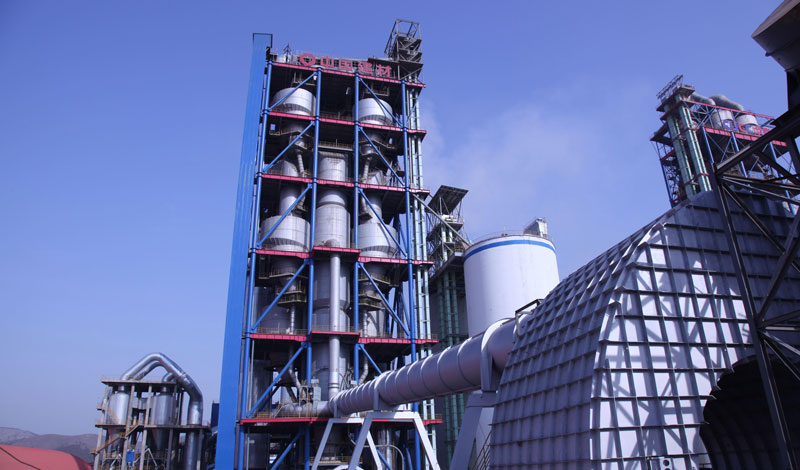
La plupart des fours rotatifs des cimenteries sont aujourd’hui équipés de préchauffeurs à cinq étages. Quelques-uns n’en ont que quatre. Certaines nouvelles lignes utilisent des préchauffeurs à six étages. Des entreprises sont passées de cinq à six étages, et quelques-unes en utilisent même sept. Avec un préchauffeur à quatre étages, la température à la sortie du premier cyclone dépasse 380 degrés. C’est le principal facteur de consommation élevée : une grande quantité de chaleur est rejetée sans avoir été pleinement utilisée. Bien conçu, un préchauffeur à cinq étages peut abaisser cette température à moins de 300 degrés. À six étages, elle peut descendre à 240 degrés. La multiplication des étages cycloniques réduit donc sensiblement la consommation d’énergie. La technologie des préchauffeurs à six étages est relativement éprouvée et sa diffusion s’impose. Le principe de cette modernisation est d’augmenter le nombre d’étages. L’ajout du premier étage multiplie les échanges thermiques entre la matière et le flux de gaz chaud et prolonge le temps d’échange, ce qui en améliore fortement le rendement. La matière absorbe davantage de chaleur. La température en sortie du préchauffeur et les pertes thermiques diminuent nettement, ce qui améliore la valorisation de l’énergie. Un temps d’échange suffisant permet aussi de mieux maîtriser la température à la sortie du précalcinateur, ce qui favorise la sécurité d’exploitation. À elle seule, la modernisation du préchauffeur permet d’économiser 4 kilogrammes de charbon standard par tonne de clinker. Ces économies d’énergie très importantes contribuent efficacement au développement écologique et bas carbone de l’entreprise.
Agrandissement du précalcinateur
Équipement central du système de production à four rotatif, le précalcinateur assure des fonctions essentielles : combustion du combustible, décomposition des carbonates, transport diphasique gaz-solide, mélange et transferts de chaleur et de matière. Ses performances ont un effet direct sur la consommation d’énergie et le débit de l’ensemble de la ligne. Face au développement de l’industrie cimentière et au renforcement des exigences d’efficacité énergétique, l’augmentation du volume du précalcinateur est devenue une stratégie importante pour améliorer l’efficacité de la production et réduire la consommation d’énergie.
En service prolongé, les précalcinateurs classiques ont révélé plusieurs problèmes liés aux limites de leur conception et à l’augmentation de la production. D’abord, le faible volume du réacteur réduit le temps de séjour du combustible et des matières premières, ce qui empêche les réactions de s’achever. Sur une ligne qui produit 5,000 tonnes de clinker par jour, par exemple, un précalcinateur trop petit peut ne laisser que quelques secondes de séjour au combustible et aux matières premières. Le carbonate de calcium ne peut alors pas se décomposer complètement. Le faible taux de décomposition des matières à l’entrée du four nuit ainsi à la cuisson et à la qualité du clinker. Ensuite, une répartition inégale de l’air dans le précalcinateur provoque des courts-circuits d’écoulement dans certaines zones. Cela réduit le rendement de combustion et rend la température du réacteur moins homogène, ce qui perturbe davantage la décomposition et accroît la consommation d’énergie.
L’agrandissement du précalcinateur consiste à augmenter le volume et l’espace de réaction de l’enceinte par une conception et une modernisation adaptées. Les champs d’écoulement, de température et de concentration dans l’enceinte doivent être pris en compte pour garantir un mélange complet et un chauffage homogène du combustible et des matières premières. Cela favorise une décomposition efficace des carbonates. Augmenter le diamètre et la hauteur du précalcinateur permet d’accroître l’espace de réaction et de prolonger le temps de séjour du combustible et des matières premières.
L’agrandissement du précalcinateur donne des résultats remarquables. Après l’augmentation du diamètre, la teneur en monoxyde de carbone du premier cyclone a fortement baissé, généralement à moins de 400 ppm. Dans le cyclone non agrandi, cette teneur était de 3-4 ppm, et parfois davantage. Le taux de décomposition a nettement augmenté, dépassant 98 % dans certains cas. La température en sortie du précalcinateur a diminué. Dans certains cas, elle a été maintenue aux environs de 860 degrés, avec un taux de décomposition toujours supérieur à 96 %. Abaisser la température du précalcinateur permet de réduire l’utilisation d’eau ammoniacale et les émissions d’oxydes d’azote, tout en diminuant sensiblement le risque de formation de dépôts dans le système.
Une décomposition plus complète réduit également la pression de cuisson du four rotatif. Elle atténue efficacement la formation de dépôts et les obstructions dans le four, ce qui en améliore la stabilité et la durée de vie. Ces résultats sont obtenus avec certaines combinaisons de paramètres. L’agrandissement du précalcinateur est donc une mesure essentielle pour réduire la consommation d’énergie et stabiliser le fonctionnement du four rotatif.
Réduction des pertes de charge dans le préchauffeur
Réduire les pertes de charge du préchauffeur joue un rôle essentiel dans les économies d’énergie d’un four rotatif de cimenterie. La conception du préchauffeur influe sensiblement sur l’efficacité énergétique de l’ensemble du procédé. Composant central de la séparation gaz-solide, le cyclone a une influence déterminante sur l’efficacité de séparation et les pertes de charge du système.
La structure du cyclone paraît simple, mais sa conception est étroitement liée à l’efficacité de séparation gaz-solide et aux pertes de charge du système. Une vitesse d’air trop élevée accroît fortement les pertes de charge et la consommation d’énergie. À l’inverse, une vitesse trop faible compromet la dispersion et la séparation de la matière, ce qui réduit l’efficacité de la production. En exploitation, l’efficacité de séparation gaz-solide est directement proportionnelle aux pertes de charge : plus la séparation est efficace, plus les pertes de charge et la consommation d’énergie augmentent. Les techniques modernes permettent toutefois d’optimiser la forme, le type et les dimensions des entrées et sorties du cyclone pour atténuer les interactions tourbillonnaires, améliorer la séparation et réduire les pertes de charge.
Plusieurs mesures ciblées peuvent réduire davantage les pertes de charge. Des aubages directeurs placés à l’entrée ou à la sortie du cyclone guident l’air, réduisent les perturbations de l’écoulement et limitent les pertes d’énergie et de charge. L’amélioration de la sortie de matière du cyclone, notamment de sa forme et de ses dimensions, facilite l’évacuation de la matière et évite les accumulations et les obstructions. Elle contribue ainsi à réduire les pertes de charge et à améliorer l’efficacité de la production.
Différentes améliorations de la conception du cyclone et d’autres composants réduisent sensiblement les pertes de charge et diminuent fortement les consommations d’électricité et de charbon. La séparation gaz-solide devient aussi nettement plus efficace. La quantité de matière correctement séparée augmente, ce qui limite les pertes de matière et l’énergie nécessaire aux traitements suivants. L’ensemble permet d’importantes économies d’énergie, une baisse des coûts de production et une meilleure compétitivité. Si de nombreuses entreprises ont pu abaisser leur consommation d’électricité à moins de 48 degrés par tonne de clinker, c’est en grande partie grâce à la réduction des pertes de charge dans le préchauffeur et les conduites.
Ventilateur à haut rendement
Dans un four rotatif de cimenterie, installation particulièrement énergivore, les ventilateurs sont des équipements motorisés essentiels qui représentent une part importante de la consommation d’électricité. Leur modernisation pour économiser l’énergie constitue donc une étape indispensable. Depuis longtemps, les ventilateurs classiques présentent en service de nombreux problèmes qui limitent fortement l’efficacité énergétique de la production de ciment et les gains économiques des cimenteries.
Le faible rendement des ventilateurs classiques se manifeste particulièrement en exploitation. Sous l’effet de plusieurs facteurs, le rendement des grands ventilateurs dans de nombreuses cimenteries est inférieur à 80 %. Par exemple, lorsque leur conception est mal adaptée aux conditions réelles, certains ventilateurs haute température fonctionnent durablement sous forte charge et avec un faible rendement. Ils consomment alors beaucoup d’électricité sans répondre aux exigences précises du procédé en matière de débit et de pression d’air, ce qui déstabilise le système et nuit à l’efficacité de la production. La régulation des ventilateurs classiques repose encore souvent sur des registres. En réglant le débit d’air, ces registres accroissent fortement les pertes de charge du circuit, entraînant d’importantes pertes d’énergie.
Pour résoudre ces problèmes de fond, il est urgent de remplacer les ventilateurs classiques par de nouveaux ventilateurs à haut rendement. Ceux-ci présentent des avantages importants en matière de conception, de structure et de performance énergétique. Ils sont conçus avant tout pour améliorer le rendement en service et réduire la consommation d’énergie. L’optimisation de leur structure, de leurs matériaux et de leurs procédés de fabrication assure un fonctionnement efficace. Sur le plan structurel, les grands ventilateurs axiaux permettent en théorie une réduction plus fiable de la consommation d’énergie. Le rendement énergétique des ventilateurs à haut rendement est nettement supérieur à celui des ventilateurs ordinaires. En service, ces ventilateurs peuvent réduire efficacement la résistance à l’écoulement de l’air et augmenter sa vitesse, ce qui améliore leur rendement de fonctionnement. L’emploi de matériaux et de procédés nouveaux réduit encore les pertes du ventilateur et améliore son rendement énergétique.
Pour moderniser un ventilateur, il convient de choisir soigneusement le fabricant et de régler les paramètres du procédé. L’évaluation doit s’appuyer sur les performances à long terme du ventilateur en service, au-delà de la seule réduction du débit d’air pour économiser du charbon et de l’électricité. Il est essentiel d’éviter de travailler avec des entreprises à la réputation douteuse pour éviter des pertes plus importantes.
Valorisation efficace de la chaleur résiduelle
Dans la production de ciment en four rotatif, environ 30 % de l’énergie thermique est rejetée dans l’atmosphère sous forme de gaz d’échappement qui passent par les dépoussiéreurs situés en tête et en queue de four. Le principe du système consiste à récupérer ces gaz à température intermédiaire pour produire de l’électricité à partir de leur chaleur résiduelle. Ce procédé ne consomme pas de combustible supplémentaire et ne produit pas de polluants lors de la production d’électricité. Cette technologie est économiquement avantageuse, respectueuse de l’environnement et conforme aux politiques industrielles nationales en matière d’énergie propre et d’économies d’énergie. Après leur passage dans la chaudière, les gaz d’échappement dépassent toutefois généralement 200 degrés. Il importe donc de mieux exploiter ces gaz à basse température.
Pour accroître le rendement de la production d’électricité à partir de la chaleur résiduelle, on peut améliorer les échanges thermiques dans la chaudière, optimiser la conception de son procédé et mieux exploiter les gaz d’échappement à basse température. Des échangeurs performants peuvent améliorer la conduction thermique et, par conséquent, le rendement de la production d’électricité à partir de la chaleur résiduelle. Des matériaux conducteurs de haute qualité peuvent également améliorer la conduction thermique.
L’amélioration du rendement de la production d’électricité à partir de la chaleur résiduelle joue un rôle essentiel dans la réduction de la consommation d’énergie des fours rotatifs de cimenterie. Cette technologie offre un potentiel important et contribue au développement durable et à la transition écologique des cimenteries.
Régulation automatique
La régulation automatique joue elle aussi un rôle essentiel dans la réduction de la consommation d’énergie des fours rotatifs de cimenterie. Elle permet de suivre et de régler avec précision, en temps réel, des paramètres clés du four tels que la température, la pression et le débit de matière. Plusieurs capteurs surveillent la température du four en continu. Un algorithme de régulation PID ajuste le système de chauffe en temps réel ce qui garantit la stabilité de la température à l’intérieur du four.
Le système de régulation automatique permet aussi de suivre en temps réel l’état des équipements du four rotatif. Il peut surveiller, par exemple, l’intensité, la tension et la vitesse des moteurs, ainsi que le débit et la pression des ventilateurs. Dès qu’une anomalie est détectée, le système déclenche une alarme et prend les mesures préventives correspondantes pour éviter qu’une panne n’entraîne des arrêts et un gaspillage d’énergie.
L’automatisation de la conduite exige de recueillir, stocker, traiter statistiquement et analyser des données détaillées. La « plateforme de gestion intelligente » fondée sur les mégadonnées et lancée par Yuanxin Data Communication Technology Company constitue un choix idéal. Elle permet un pilotage plus fin du procédé, réduit la consommation d’énergie et améliore la qualité du produit et l’efficacité de la production. Elle accroît ainsi sensiblement les résultats économiques et la compétitivité de l’entreprise. Cette expérience contribue au développement durable et à la transition écologique de l’industrie cimentière.
Parmi les autres progrès techniques figurent la modernisation du refroidisseur à grille, l’amélioration des matériaux isolants et l’utilisation de moteurs à aimants permanents. Ces solutions offrent aux fours de cimenterie un potentiel d’économies d’énergie et de réduction des coûts. Avec des modernisations techniques judicieuses, l’objectif à terme de la cimenterie est à portée : ramener sa consommation à 90 kilogrammes de charbon standard par tonne de clinker et sa consommation électrique à 40 degrés. Le choix des partenaires est déterminant dans un projet de modernisation, au-delà de la technologie elle-même. Une promotion excessive nuit souvent à la prise de décision. Les responsables doivent rester très vigilants afin d’éviter de s’associer à des partenaires qui spéculent ou misent sur l’opportunisme sans maîtriser la technologie.