L’aéroglissière, ou convoyeur à lit fluidisé, est un équipement de transport pneumatique de matières pulvérulentes sèches, capable de transporter des poudres dont la taille des particules est de 3-6 mm ou moins. Dans l’industrie du ciment, l’aéroglissière sert souvent à transporter le ciment, les cendres volantes et les matières premières. Elle est donc connue sous le nom d’aéroglissière de cimenterie.
L’aéroglissière est largement utilisée pour le transport de matières. Elle est dépourvue de pièces rotatives, facile à entretenir et bien étanche. Elle fonctionne sans bruit, de manière sûre et fiable, consomme moins d’énergie et permet de changer facilement le sens du transport. L’aéroglissière pour ciment peut également être alimentée et déchargée en plusieurs points.
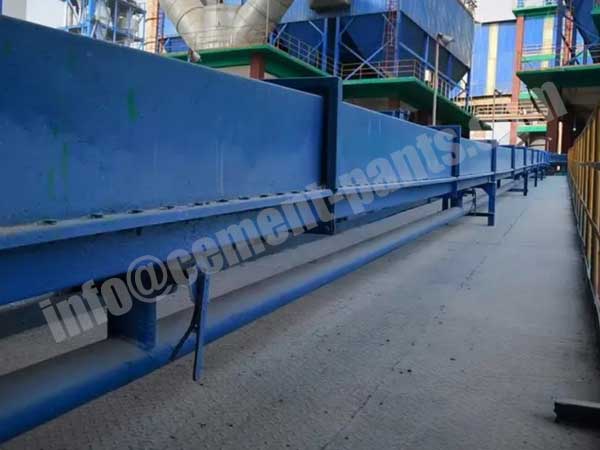
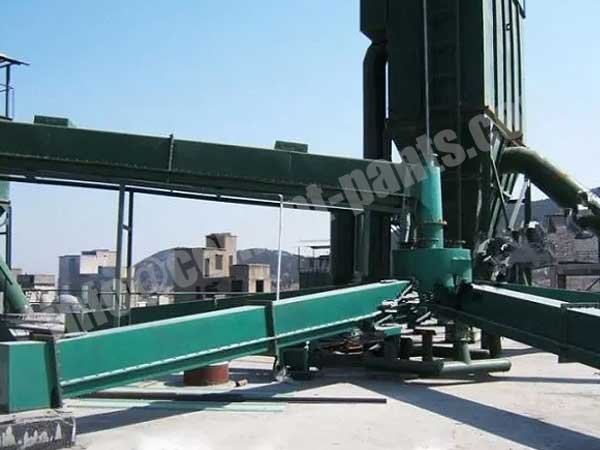
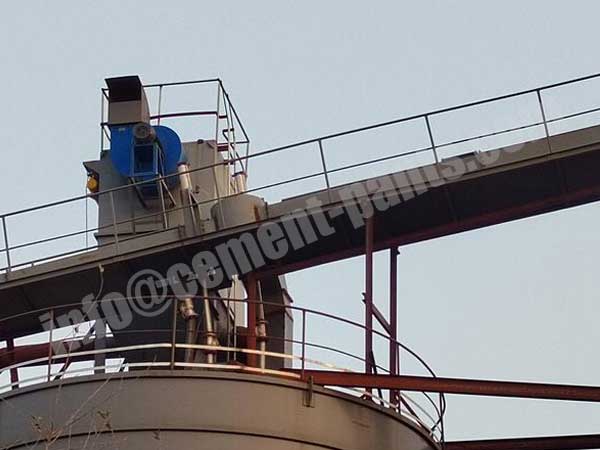
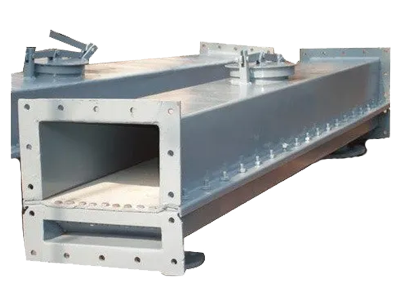
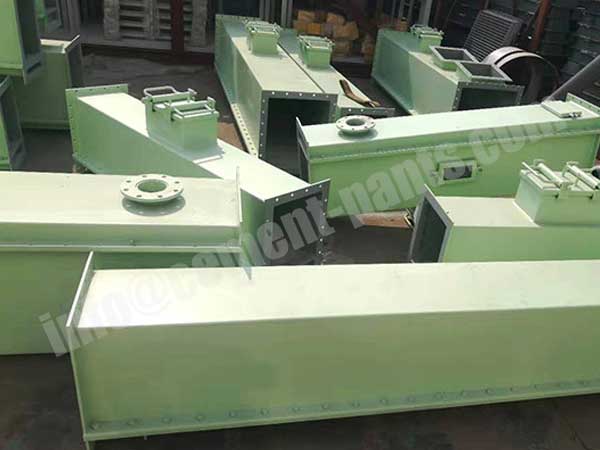
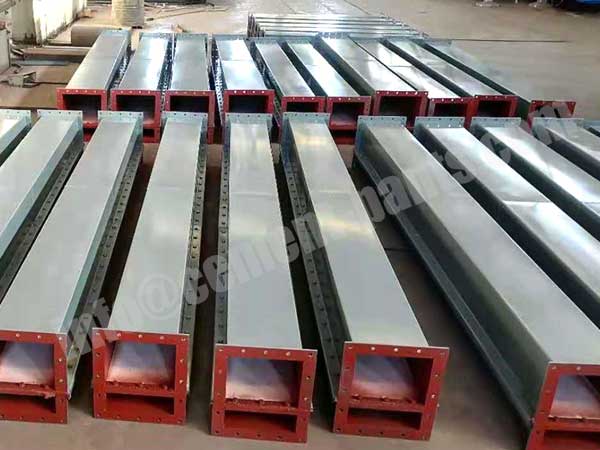
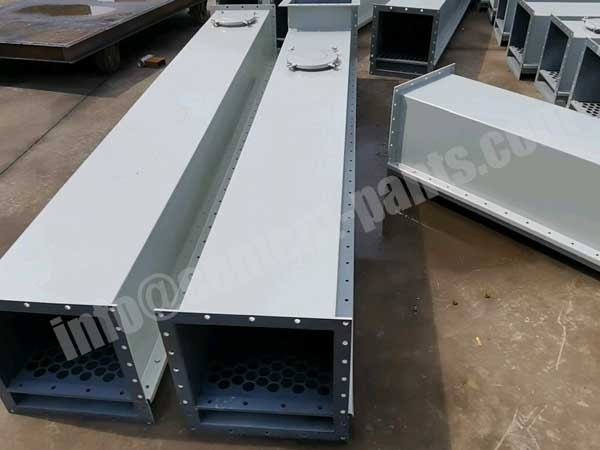
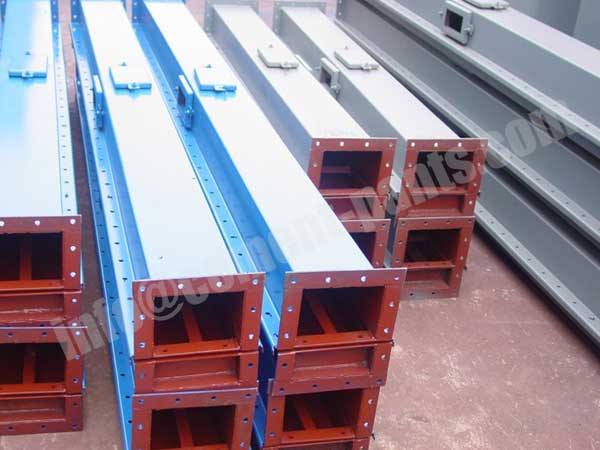
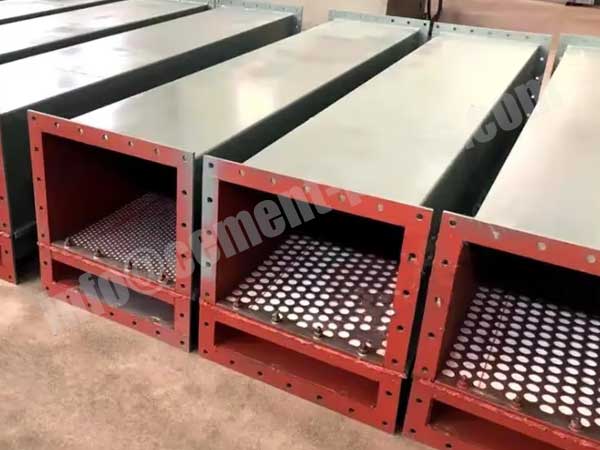
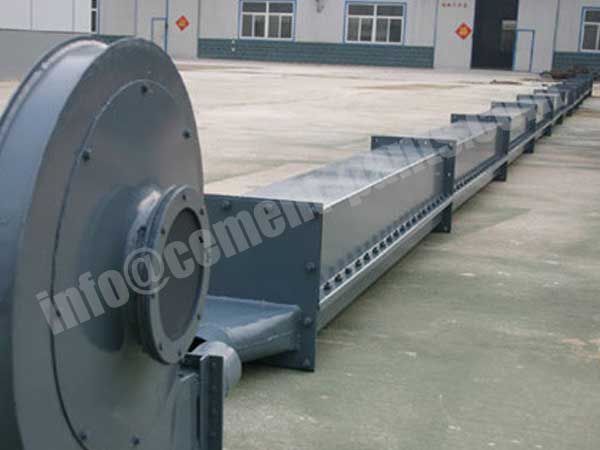
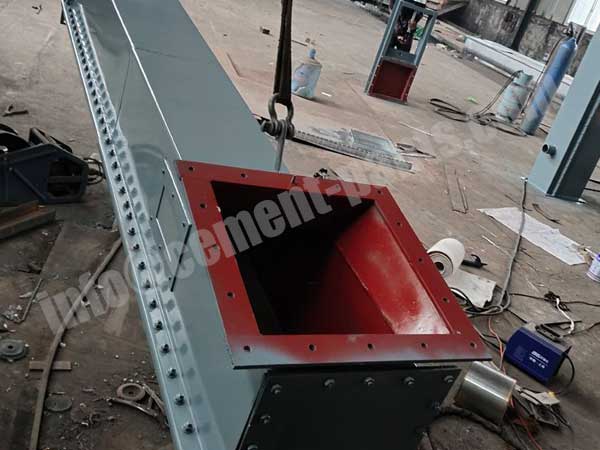
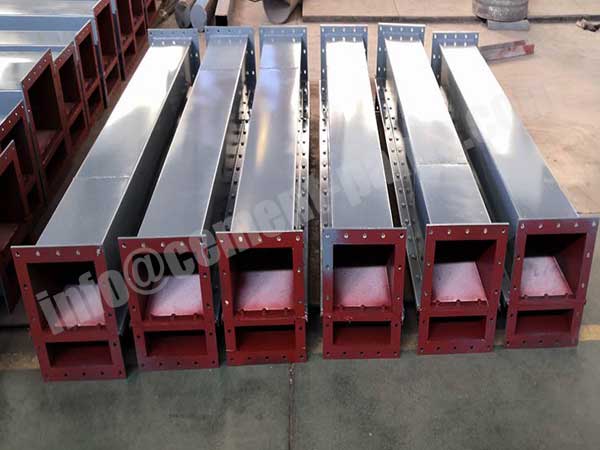
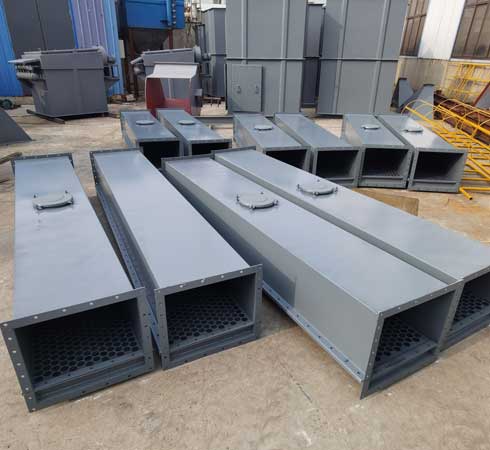
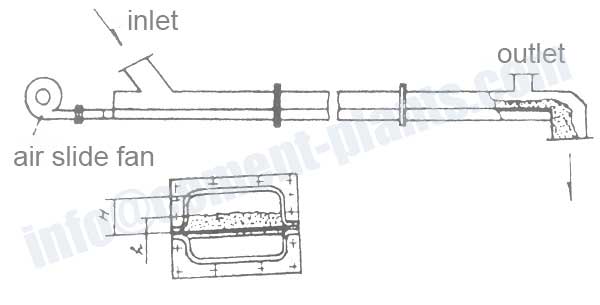
L’aéroglissière est un équipement de transport à lit fluidisé qui se compose de deux caissons en forme de goulotte, l’un au-dessus de l’autre. Les caissons sont séparés par une couche très perméable à l’air, résistante à l’usure et aux températures élevées. L’ensemble est monté en pente. L’équipement d’alimentation introduit la matière dans le caisson supérieur. La matière aérée est ainsi transportée en s’écoulant le long de la pente.
La pente est l’une des conditions nécessaires à l’écoulement de la matière dans la goulotte. Une faible pente facilite la conception du procédé, tandis qu’une forte pente favorise l’écoulement de la matière et réduit les investissements liés à la puissance installée.
L’élément principal de l’aéroglissière est une couche perméable à l’air, également appelée toile d’aéroglissière. Ce nouveau type de toile perméable est fabriqué en tissu de fibres synthétiques de type PETS-6 (polyester). Il présente notamment une résistance aux températures élevées (jusqu’à 150 °C), à la corrosion et à l’usure, une faible absorption d’humidité, sa légèreté, une surface plane et une longue durée de vie.
Avantages de l’aéroglissière
- Acheminement direct des matières en vrac, sans emballage, avec une efficacité élevée et un débit important.
- L’équipement présente une structure simple, un faible encombrement, une partie principale dépourvue de pièces rotatives, un faible poids et une longue durée de vie. Il permet également de réduire fortement les coûts de maintenance.
- Le système nécessite moins d’opérateurs, permet une gestion à distance entièrement automatisée et réduit les coûts.
- Le tracé de la conduite de transport peut être adapté pour rationaliser l’implantation des équipements de l’usine.
- Il peut garantir la protection de la matière transportée contre l’humidité et les salissures, tout en réduisant l’envol de poussières et en améliorant la salubrité de l’environnement.
- Pendant le transport, les matières peuvent simultanément être mélangées et faire l’objet d’un séchage par paliers, d’un chauffage ou d’un refroidissement.
- Il permet facilement le transport centralisé, le transport distribué, le transport sur une grande hauteur, le transport sur une longue distance et d’autres configurations de transport.
Principe de fonctionnement de l’aéroglissière
L’aéroglissière est un dispositif qui transporte des matières granulaires le long d’une conduite à l’aide d’un flux d’air. Il existe des systèmes à alimentation par aspiration, sous pression et de type mixte. L’aéroglissière utilise l’énergie cinétique du flux d’air pour mettre la matière en vrac en suspension et l’entraîner le long de la conduite.
- Type par aspiration : Après le démarrage du ventilateur d’extraction, une certaine dépression s’établit dans tout le système. Sous l’effet de la différence de pression, le flux d’air entraîne la matière dans la buse d’aspiration et l’achemine par la conduite de transport jusqu’au séparateur situé au point de déchargement. La matière est séparée du flux d’air et évacuée par le bas du séparateur. L’alimentation est simple et la matière peut être aspirée simultanément depuis plusieurs points. La distance de transport est toutefois courte, le débit de production faible et les exigences d’étanchéité élevées.
- Type à alimentation sous pression : La soufflante refoule l’air dans la conduite de transport et le doseur y introduit la matière. Le mélange d’air et de matière est poussé le long de la conduite jusqu’au point de déchargement. Après passage dans le séparateur, la matière est évacuée et l’air est épuré par le dépoussiéreur avant d’être rejeté dans l’atmosphère. Par rapport au type par aspiration, ce système permet de transporter la matière simultanément vers plusieurs points, sur une plus grande distance et avec un débit de production plus élevé, mais sa structure est plus complexe.
- Type mixte : Il combine les deux types précédents.
10 conseils sur les aéroglissières
- État de la matière transportée : Poudre sèche ou poudre facilement fluidisable dont la taille des particules est inférieure à 3 ~ 6 mm, avec une humidité superficielle admissible d’environ 0.8 %. Au-delà, il se produit une stagnation, voire un colmatage.
- Capacité de transport : La capacité de transport de l’aéroglissière dépend de nombreux facteurs et varie souvent fortement. Son analyse tient compte à la fois des calculs théoriques et des conditions réelles d’utilisation. L’aéroglissière se distingue des autres équipements de transport par le fait qu’à un débit trop faible, l’écoulement de la matière est souvent irrégulier. Une augmentation appropriée de la hauteur de la couche de matière peut améliorer l’uniformité de sa fluidisation. Il faut toutefois maintenir l’épaisseur de cette couche entre environ 1/4 et 1/3 de la hauteur du canal où circule la matière (caisson supérieur) et choisir la largeur de la goulotte en fonction du débit de production. Une couche trop épaisse ou trop mince nuit au transport.
- Pente de transport : L’aéroglissière est disposée dans le sens de transport de la matière. Sa pente est généralement de 4 % à 10 %, ce qui peut améliorer l’efficacité du transport. Lorsque l’humidité superficielle de la matière est de 0.6 ~ 0.8 %, une pente de 10 % est recommandée.
- Perméabilité à l’air de la plaque poreuse : Les plaques poreuses peuvent être fabriquées dans de nombreux matériaux, notamment des céramiques poreuses et des matériaux composites. Le matériau est choisi en fonction du cas d’application.
- Angle d’inclinaison à l’installation : Pour le transport des cendres volantes par goulotte pneumatique, l’angle d’inclinaison optimal est de 5°-6°.
- Largeur du corps de l’aéroglissière : La capacité de transport et la largeur du corps de la goulotte peuvent être exprimées empiriquement comme suit : M = capacité de transport de la goulotte pneumatique, kg/s, K = constante, = masse volumique apparente lorsque les cendres volantes sont entièrement fluidisées dans la goulotte, kg/, B = largeur du corps de la goulotte, M.
- Consommation d’air : La pression de service de l’air de fluidisation de la goulotte pneumatique est généralement de 3.5-5 kPa, et la consommation d’air optimale est de 2-3/㎡·min, soit une consommation d’air de 2-3 par minute et par mètre carré de surface de ventilation effective de la plaque poreuse.
- Teneur en humidité des cendres volantes : Dans des conditions normales, la teneur en humidité des cendres volantes est inférieure à 1 %. Une teneur plus élevée nuit à l’efficacité du transport et peut même provoquer un colmatage.
- Vitesse initiale des cendres volantes : Une certaine vitesse initiale facilite le transport en goulotte, notamment lorsque la goulotte est courte.
- Distance de transport : Pour le transport pneumatique sur de longues distances, il faut augmenter l’admission d’air correspondante dans le sens de la longueur de la goulotte, afin d’assurer une arrivée d’air uniforme dans la goulotte et de maintenir un écoulement optimal des cendres volantes.
Caractéristiques techniques de l’aéroglissière
| Modèle | XZ200 | XZ250 | XZ315 | XZ400 | XZ500 | XZ630 | XZ800 | |||
| Largeur de la goulotte | m m | 200 | 250 | 315 | 400 | 500 | 630 | 800 | ||
| Débit de transport | a=4° | Ciment | T/h | 22 | 40 | 70 | 130 | 220 | 320 | 400 |
| Matière première | 16 | 30 | 55 | 100 | 165 | 245 | 310 | |||
| a=6° | Ciment | 40 | 65 | 120 | 250 | 400 | 610 | 765 | ||
| Matière première | 30 | 55 | 90 | 185 | 300 | 455 | 565 | |||
| a=8° | Ciment | 50 | 80 | 140 | 300 | 470 | 720 | 900 | ||
| Matière première | 35 | 65 | 110 | 225 | 355 | 540 | 670 | |||
| a=10° | Ciment | 60 | 100 | 170 | 380 | 570 | 900 | 1080 | ||
| Matière première | 45 | 80 | 140 | 285 | 425 | 670 | 800 | |||
| a=12° | Ciment | 70 | 120 | 205 | 455 | 685 | 1080 | 1295 | ||
| Matière première | 50 | 95 | 165 | 340 | 510 | 805 | 960 | |||
| Longueur de la goulotte | Section standard | m m | 2000 | |||||||
| Section hors standard | m m | 250 | ||||||||
| Pression d’air requise | kPa | 4-5.5 | ||||||||
| Besoin en air | m3/m2.min | 1.5-2 | ||||||||
| Couche perméable à l’air | Matériau | Fibre synthétique | ||||||||
| Épaisseur | m m | 4-6 | ||||||||
| Température | ℃ | 150 | ||||||||
| Résistance à la rupture radiale | N/cm de largeur | 4700 | ||||||||
| Résistance | Pa | 800-1200(2m3/m2.min) | ||||||||