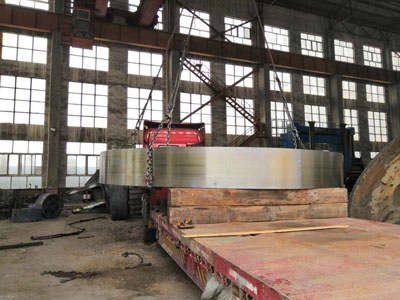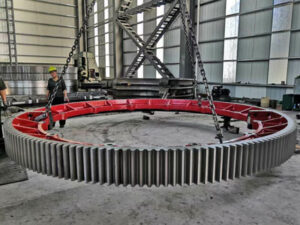
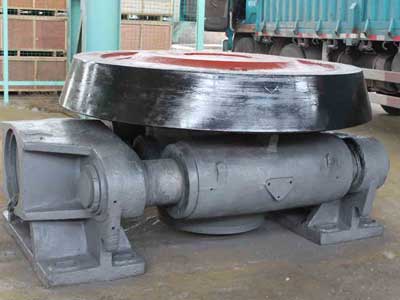
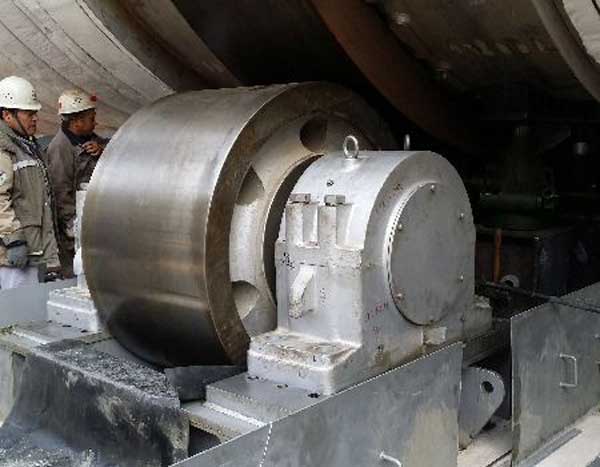
Le galet de butée de four est aussi appelé galet de butée pour four rotatif. Sa fonction principale consiste à limiter le déplacement du four vers l’amont et l’aval et à maintenir la virole en position axiale stable. Un traitement thermique réalisé par des spécialistes peut améliorer la dureté et la résistance aux chocs du galet.
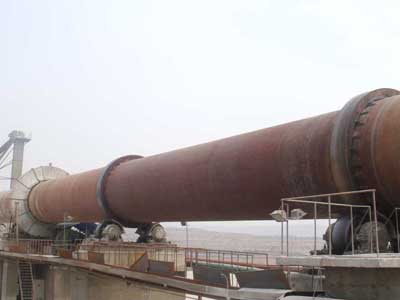
Comme le four rotatif est monté en pente, le frottement génère un effort axial. Un effort axial supplémentaire apparaît aussi lorsque les axes de la couronne dentée et du galet porteur ne sont pas parallèles. La virole est volumineuse et lourde, de sorte qu’il est difficile de maintenir sa position axiale et qu’elle se déplace à plusieurs reprises dans le sens axial. Pour assurer une usure uniforme des surfaces de travail des galets porteurs et des bandages de largeurs différentes, il est également nécessaire d’installer un galet de butée. Ce galet peut limiter ou contrôler le déplacement axial de la virole.
Le galet de butée se situe au milieu du four rotatif, près de la grande couronne dentée, d’un côté ou des deux côtés du bandage. Le jeu entre le flanc du bandage et la surface de travail du galet de butée est de 10 à 20 mm de chaque côté. Le déplacement axial du four est de 20 à 40 mm et se produit 1 à 2 fois en 8 heures.
Procédé de fabrication des galets de butée de four
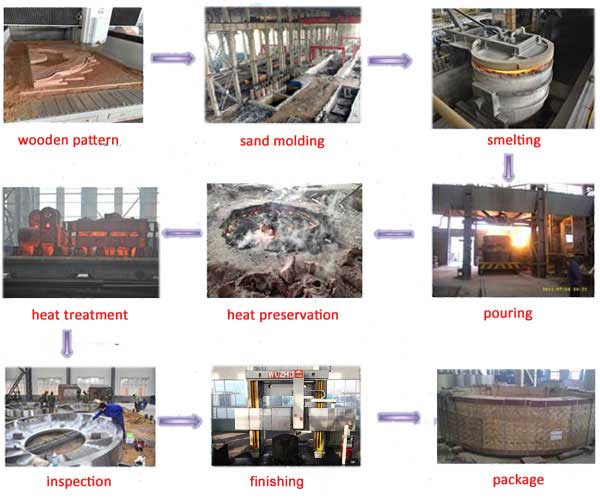
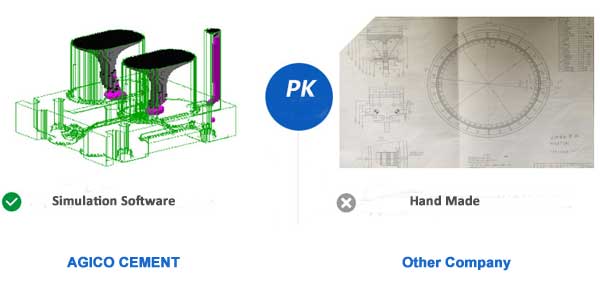
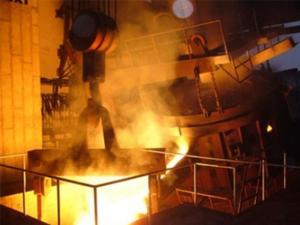
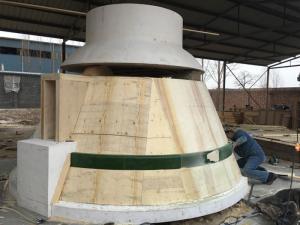
Selon les exigences du client, AGICO CEMENT choisit des moules en bois adaptés pour la conception du modèle et simule la coulée avec Huazhu CAE avant de la réaliser. Les galets de butée de four sont coulés dans le strict respect du procédé suivant :
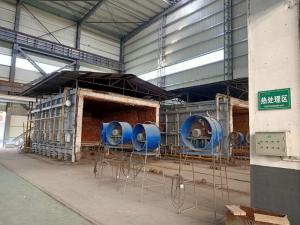
Modèle en bois → moulage → fusion et coulée → maintien en température → nettoyage → traitement thermique → ébauche et finition → emballage et livraison
Pourquoi choisir AGICO CEMENT ?
Expertise technique
Nous utilisons des logiciels professionnels de CAO, de calcul et de fabrication assistés par ordinateur (CAD/CAE/CAM) pour la conception et le développement. Nous mettons nos compétences scientifiques et techniques au service de la qualité, pour garantir que chaque galet de butée respecte les normes nationales de qualité.
Contrôle qualité rigoureux
Nous contrôlons rigoureusement le matériau de fonderie des galets de butée. Tous sont réalisés en acier moulé de haute qualité et subissent un revenu pour obtenir des galets de qualité, ce qui apporte une garantie essentielle pour leur durée de vie.
Service complet auprès d’un seul interlocuteur
Nos prestations couvrent la technologie, la gestion, l’exploitation et le service après-vente pour garantir la qualité du produit et respecter les délais de livraison demandés par nos clients.
1. AGICO CEMENT emploie une technologie avancée qui garantit la précision du procédé.
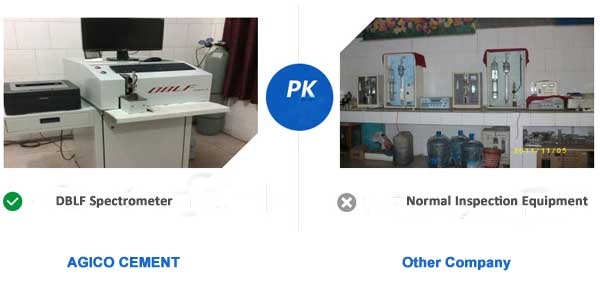
2. AGICO CEMENT garantit la conformité de la composition chimique des pièces moulées.
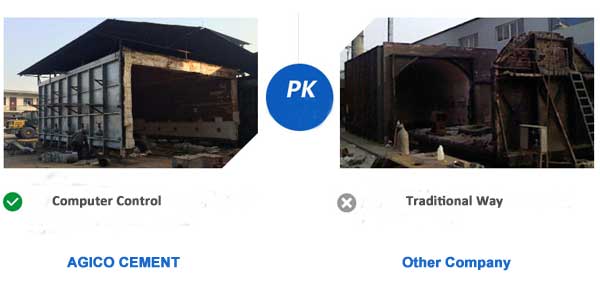
3. AGICO CEMENT garantit un chauffage uniforme pendant le traitement thermique.
Service complet
Optimisation de la conception
Analyse par simulation
Fonderie
Usinage des pièces
Assemblage des pièces
Livraison des produits
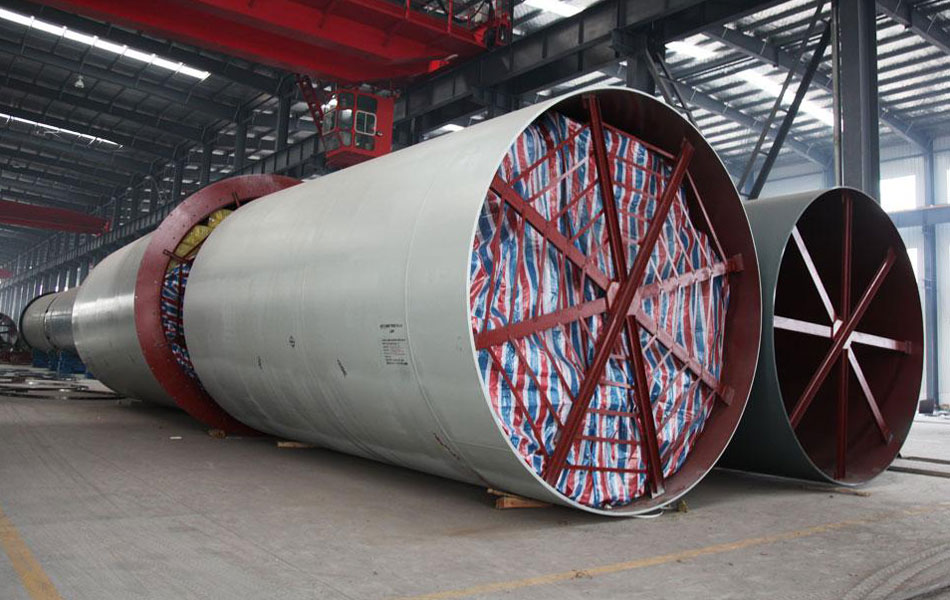
Notre atelier
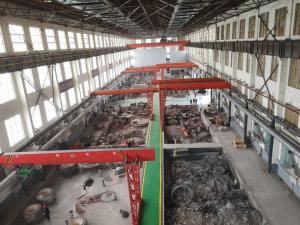
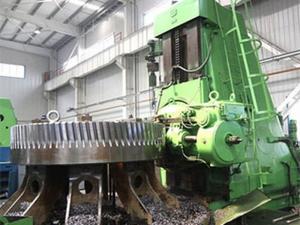
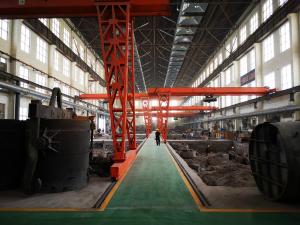
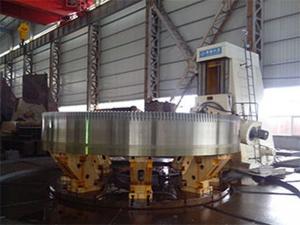
Types de galets de butée de four
Selon leur principe de fonctionnement, les galets de butée pour fours rotatifs se répartissent en deux types : les galets de butée mécaniques et les galets de butée hydrauliques.
- Les galets de butée mécaniques sont montés par paires de part et d’autre de la grande couronne dentée voisine du bandage. Ils peuvent limiter le déplacement axial de la virole du four.
- Le galet de butée hydraulique est installé du côté aval du bandage voisin de la grande couronne dentée. Il impose au bandage et à la virole du four un mouvement de va-et-vient le long de l’axe du four sur le galet porteur, à une vitesse et sur une course déterminées. Le bandage et le galet porteur peuvent ainsi s’user uniformément sur toute leur largeur, ce qui prolonge leur durée de vie.
Selon l’effort qu’ils supportent, les galets de butée pour fours rotatifs se répartissent en trois types : les galets de signalisation, les galets porteurs d’effort et les galets de butée hydrauliques.
- Le galet de butée de signalisation se limite à émettre des signaux et ne supporte pas l’effort de la virole. Ces galets sont montés par paires de part et d’autre du bandage voisin de la couronne dentée du four rotatif. En service, il convient d’éviter que le galet de butée amont ou aval tourne en continu. À l’arrêt, le four glisse vers l’aval sous son propre poids. En rotation, il glisse lentement vers l’aval lorsque le bandage et le galet porteur sont montés parallèlement. En fonctionnement, le galet de signalisation peut seulement limiter le déplacement axial de la virole. Aucune autre force ne pousse la virole vers l’amont. L’effort de remontée doit être généré par un montage de l’axe du galet porteur qui n’est pas parallèle à la couronne dentée.
- Le galet de butée porteur d’effort est plus robuste que le galet de signalisation. Il supporte l’effort exercé par le déplacement de la virole vers l’amont et vers l’aval. Avec ce type de galet, le point de contact entre le bandage et le galet porteur reste fixe. À la longue, l’usure forme souvent un épaulement arrière sur la surface de contact, ce qui perturbe le fonctionnement normal du four.
- Galet de butée hydraulique : les fours rotatifs de grande taille utilisent généralement des dispositifs de butée hydrauliques. Le galet est porté par deux arbres de support parallèles par l’intermédiaire d’arbres creux. Les arbres de support sont fixés aux fondations par leur socle. Sous la poussée du piston et de sa tige, l’arbre creux peut coulisser le long de son arbre de support.