Détails du projet
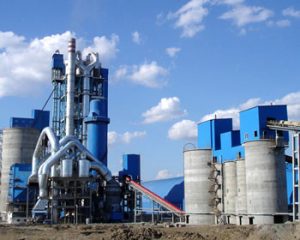
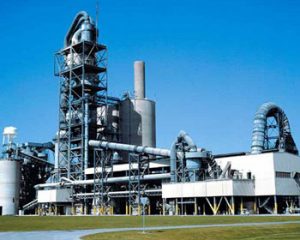
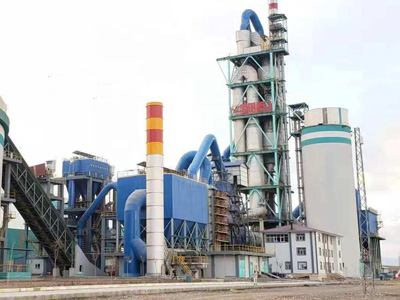
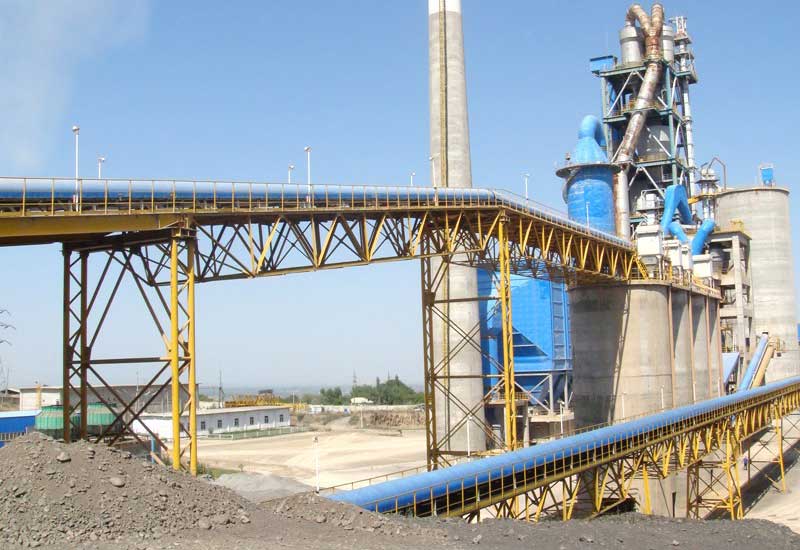
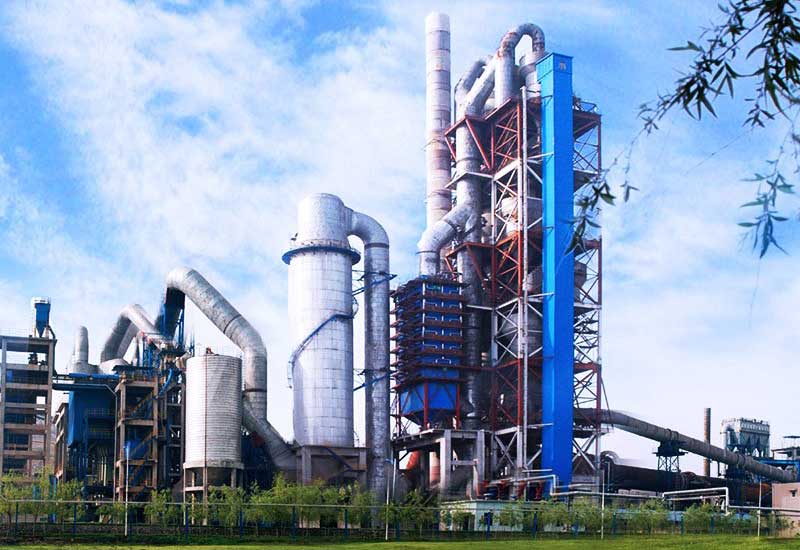
Pour augmenter la production et améliorer la qualité du clinker, une usine a conçu une ligne de 5000 t/j dotée d’un préchauffeur à cyclones à cinq étages en double série et d’un précalcinateur de type TTF. Face au durcissement des normes environnementales, l’usine a modernisé la dénitrification en avril 2018. La combustion étagée et la technologie SNCR ont permis de ramener les émissions d’oxydes d’azote à moins de 100 mg/m³ tout en limitant l’injection d’ammoniac à moins de 1 t/h. Cette modification a toutefois affecté la production et la qualité du four. La production est passée de 6 100 t/j à 5 200 t/j et la résistance du clinker à la compression à 3 jours est passée d’environ 31–32 MPa à 27–28 MPa. Les techniciens ont finalement mis au point une modernisation efficace qui a permis de rétablir une production et une qualité stables.
Configuration des équipements
1. Queue du four rotatif et système de traitement des gaz résiduaires
- Paramètres du préchauffeur : C1 : 4-4700. C2, C3, C4 et C5 : tous 2-ф6800, avec précalcinateur TTF 7600×59750.
- Ventilateur haute température en queue de four : débit d’air de 820000 m³/h, pression statique de 7700 Pa.
2. Corps du four de calcination
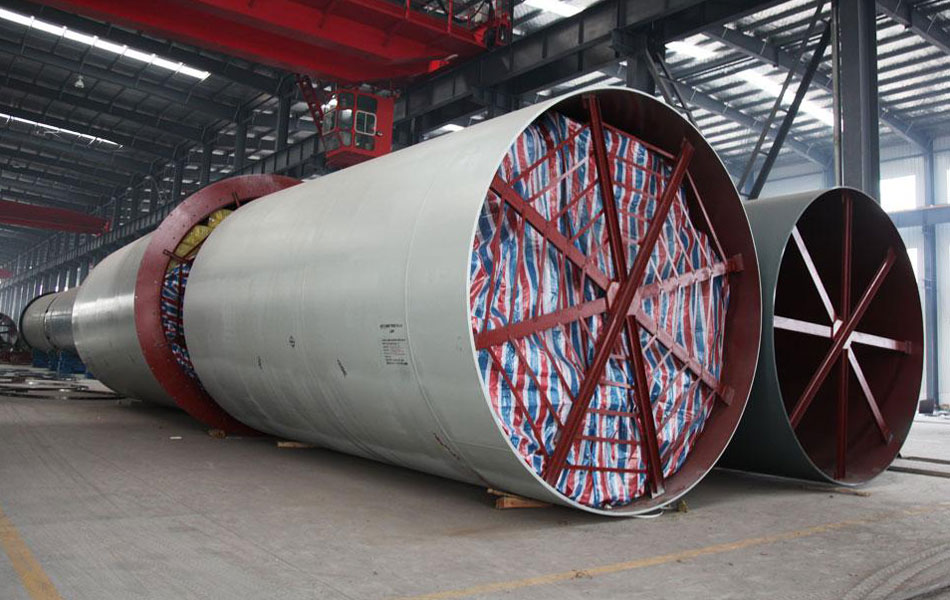
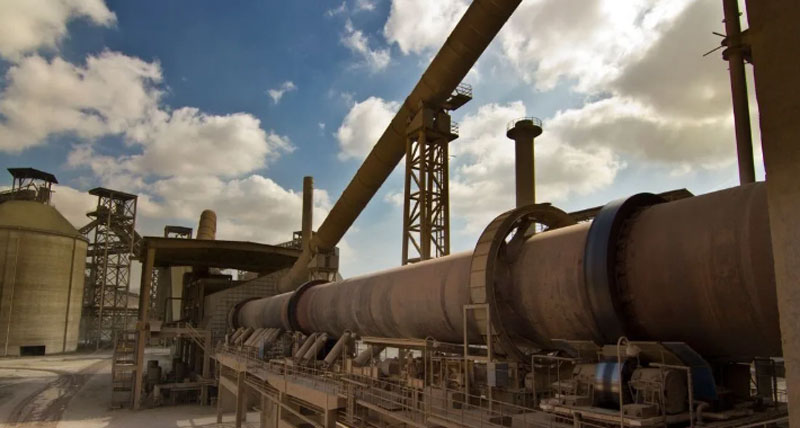
- Four rotatif ф4.8 m×74 m, pente de 4 %, plage de vitesse de l’entraînement principal de 0.4~4 tr/min.
- Tube d’injection de charbon à quatre canaux TCNB-K55, capacité maximale de combustion de charbon de 15 t/h.
3. Tête du four de calcination et traitement des gaz résiduaires
Utilisation d’un refroidisseur à grille TTFC de quatrième génération, avec une surface de refroidissement pouvant atteindre 136.2 m².
Analyse des problèmes de production après la modernisation de la combustion étagée
Après la modernisation de la combustion étagée, plusieurs problèmes de production sont apparus et ont exigé une intervention urgente. Ils concernaient principalement une baisse marquée de la qualité du produit et une certaine dégradation de l’efficacité de la production. L’analyse approfondie de leurs causes exige de les examiner sous plusieurs angles.
Production du four rotatif et qualité du clinker
Après la modernisation de la combustion étagée, la production du four rotatif a nettement baissé de 6 100 à 5 200 tonnes par jour. La consommation réelle de charbon par tonne de clinker, qui était de 138 kg avant les travaux, a atteint 155 kg après la modification, soit une hausse importante de la consommation d’énergie. La teneur en calcium libre du clinker est par ailleurs restée élevée. Pour adapter le mélange aux conditions de calcination du four rotatif, les coefficients du clinker sont passés de KH = 0.91, SM = 2.55 et IM = 1.5 à KH = 0.88, SM = 2.55 et IM = 1.5. Ce réglage n’a pas sensiblement amélioré la qualité du clinker et sa résistance à la compression à 3 jours est passée de 32 MPa à 27-28 MPa. Les tentatives pour augmenter la production et améliorer la qualité du four rotatif en modifiant les paramètres d’exploitation et en remplaçant les matières premières ont eu peu d’effet. Il est donc raisonnable de déduire que ces changements sont étroitement liés à la modernisation de la combustion étagée.
Effet du système du précalcinateur
Après l’introduction de la combustion étagée, le charbon pulvérisé brûle principalement dans la zone conique du précalcinateur. La variation du débit et de la vitesse de l’air au niveau de l’étranglement provoque l’effondrement du précalcinateur. L’impact de la matière est nettement perceptible lorsqu’on introduit un burin dans la chambre à fumées. Une partie des matières premières insuffisamment décomposées pénètre alors dans le four rotatif, ce qui augmente la charge de calcination et affecte la production.
La combustion étagée augmente aussi la résistance à l’écoulement dans le précalcinateur et au niveau de son étranglement, ce qui réduit le débit d’air dans le four. L’ouverture du registre d’air tertiaire passe de 50 % avant les travaux à 30 %. Le débit d’air tertiaire disponible pour brûler le charbon pulvérisé dans le précalcinateur en queue de four diminue, ce qui entraîne une combustion incomplète du charbon. La concentration en CO mesurée à la cheminée en queue de four atteint 2200 × 10⁻⁶. Elle indique une forte perte de chaleur liée à la combustion incomplète, qui affecte aussi la production de clinker. La réduction de l’ouverture du registre d’air tertiaire accroît en outre la résistance globale du système de précalcination et donc sa consommation d’électricité.
Effet du clapet de décharge du C4
Dans le conduit inférieur de décharge du quatrième étage, situé au niveau du cône du précalcinateur, une hauteur d’environ 25 mètres entraîne facilement une sortie brutale de la matière hors de la boîte de répartition. La matière est donc mal répartie. Les fractions insuffisamment décomposées peuvent alors entrer directement dans la chambre à fumées, ce qui affecte l’efficacité de la décomposition et risque d’imposer des charges d’impact supplémentaires à la chambre.
Système de sortie du four
La température de sortie du C1 du système de sortie du four se maintient entre 330-340 °C et s’accompagne d’une forte consommation d’énergie. Lorsque le ventilateur haute température tourne à 720 tr/min, sa pression d’entrée atteint 6400 Pa et la pression de sortie du C1 est de -4800 Pa. Ces valeurs indiquent une résistance importante dans le système.
Objectifs de la mise à niveau et de la modernisation
- Résoudre le problème d’effondrement du précalcinateur et garantir une hausse de la production à plus de 6 100 tonnes par jour.
- Réduire la consommation réelle de charbon de 13 kg par tonne de clinker et celle de charbon standard de plus de 10 kg par tonne de clinker.
- Porter la résistance du clinker à la compression à 3 jours à plus de 30 MPa.
Résultats de la modernisation du système du four rotatif
Après la modernisation, le débit de farine crue est passé de 350 t/h à 425 t/h. Sur la base d’un coefficient de consommation de matière de 1.61, la production du système est passée de 5200 t/j à 6330 t/j. La température de sortie du C1 a baissé de 30 °C pour atteindre 308 °C et l’efficacité de dépoussiérage à la sortie du C1 a atteint 94 %. La consommation de charbon standard du clinker a diminué de 16 kg/t pour atteindre 105 kg/t, tandis que la résistance à la compression à trois jours du clinker est passée de 27 MPa à 32 MPa. Selon le tableau comparatif, l’indicateur de CO à la cheminée en queue de four est passé de ≥2200 à ≤200. Son unité de mesure reste à confirmer. La modernisation a également amélioré la régulation de la concentration des émissions d’oxydes d’azote. Lorsque cette concentration est maintenue à 50 mg/m³, la consommation d’ammoniac est inférieure à 1 t/h.
La modernisation du système a atteint les objectifs visés. Elle a sensiblement amélioré le rendement et la qualité du clinker tout en réduisant nettement les coûts de production. Le tableau présente une comparaison détaillée des paramètres de la modernisation.
| Poste | Avant | Après |
| Production de clinker (t/j) | 5200 | 6330 |
| Vitesse du ventilateur haute température (tr/min) | 720 | 740 |
| Pression de sortie du C1 (Pa) | -4800 | -4680 |
| Température de la chambre à fumées (°C) | 1100 | 1050 |
| Ouverture du registre d’air tertiaire (%) | 31 | 60 |
| Indicateur de CO à la cheminée en queue de four (unité non précisée) | ≥2200 | ≤200 |
| Pression d’air à l’entrée du ventilateur haute température (Pa) | -6400 | -6130 |
| Consommation de charbon standard (kg/t de clinker) | 121 | 105 |
| Température de sortie du C1 (°C) | 338 | 308 |
| Pression de sortie du précalcinateur (Pa) | -1300 | -1050 |
| Pression dans la chambre à fumées (Pa) | -400 | -330 |
| Résistance du clinker à 3 jours (MPa) | 27 | 32 |
| Efficacité de dépoussiérage du C1 (%) | 85.4 | 94 |
| Taux de décomposition à la cuisson (%) | 91 | 93 |
Contactez-nous pour en savoir plus sur ce projet de modernisation du four rotatif ou pour moderniser votre four rotatif ou votre ligne de production de ciment.