Après des années d’exploitation, une ligne de production de clinker de 6,000 t/j en Chine présentait une forte consommation d’énergie et une faible efficacité de production. Pour améliorer son efficacité et réduire sa consommation énergétique, nous avons modernisé l’usine de clinker. Les travaux ont porté sur la réduction de la résistance du préchauffeur, l’augmentation de la capacité du précalcinateur, l’introduction de la combustion étagée et le remplacement de l’ensemble du système de cuisson par un refroidisseur de quatrième génération à concasseur à rouleaux central. Tous les indicateurs d’exploitation du système de cuisson du clinker se sont nettement améliorés. La combinaison de la combustion étagée et de la dénitrification SNCR a notamment permis de maintenir les émissions de NOx sous 50 mg/Nm³ et de réduire sensiblement la quantité d’ammoniaque utilisée pour la dénitrification, atteignant ainsi les objectifs d’économie d’énergie et de réduction des émissions.
5 problèmes avant la modernisation
- Le système de préchauffage présentait une forte résistance à l’écoulement, avec une pression de -6100 Pa à la sortie du cyclone C1. L’intensité absorbée par le ventilateur haute température et la consommation électrique par tonne de clinker s’en trouvaient accrues. La conduite d’air tertiaire, disposée à l’horizontale, était trop longue et comportait de nombreux coudes, ce qui favorisait l’accumulation de poussières dans la conduite.
- Le volume du précalcinateur, limité à 1465 m³, réduisait le temps de séjour de la matière et rendait difficile l’obtention d’un taux de décomposition de 85 %. La charge de calcination du four s’en trouvait accrue, tandis que la durée de vie des briques réfractaires diminuait. Le volume du précalcinateur empêchait aussi la mise en place d’une dénitrification par combustion étagée.
- Le dépoussiéreur cyclonique C1 présentait un faible rendement de captage. La concentration en poussières était élevée à la sortie, avec une température d’environ 330 °C. Ces conditions nuisaient à la consommation thermique de cuisson et au débit du système de cuisson.
- L’entreprise a strictement respecté les normes locales d’émissions ultra-faibles et a optimisé plusieurs fois le système de dénitrification SNCR. À mesure que la consommation d’ammoniaque approche du maximum prévu à la conception, la pulvérisation se dégrade progressivement et présente un risque d’explosion éclair. Pour maintenir les émissions de NOx de la ligne sous 100 mg/Nm³, il fallait en outre doser une solution d’ammoniaque à 20 %, ce qui pesait fortement sur les coûts d’exploitation.
- Le clinker sort du refroidisseur de clinker à plus de 150 °C et la récupération de chaleur est peu efficace. Avec le temps, les pannes du refroidisseur deviennent plus fréquentes, ce qui augmente les coûts de production et de maintenance ainsi que la consommation électrique.
Pour économiser l’énergie, réduire la consommation du système de cuisson et atteindre des émissions ultra-faibles d’oxydes d’azote, notre entreprise a entièrement modernisé cette ligne de production de clinker de 6,000 t/j lors d’un arrêt échelonné en décembre 2020. Les travaux ont nettement amélioré tous les paramètres du système de cuisson et produit les résultats attendus.
Programme de modernisation de la ligne de production de clinker
1. Modernisation pour réduire la résistance à l’écoulement dans le préchauffeur
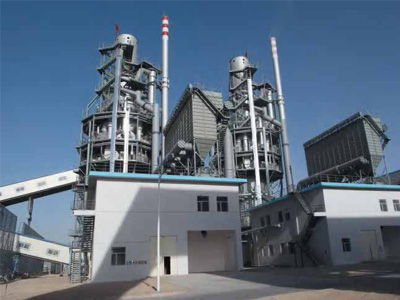
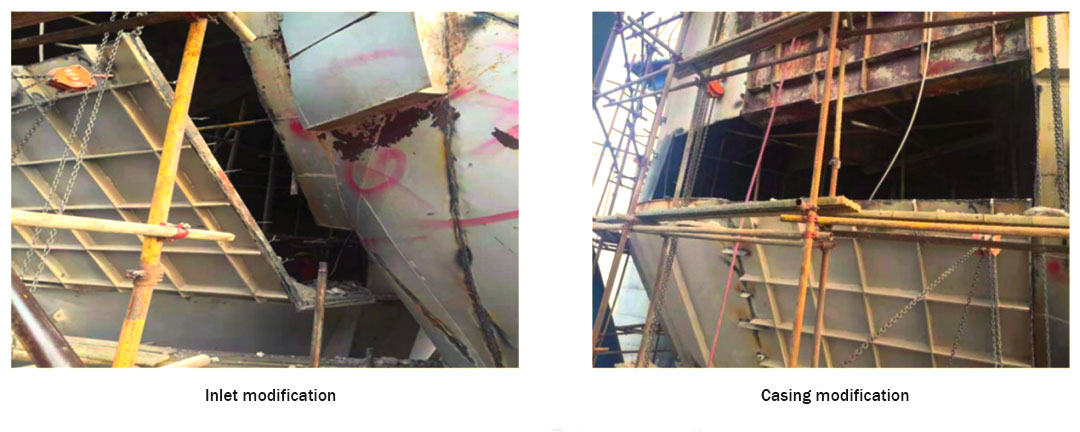
Pour réduire la résistance à l’écoulement et la consommation électrique du système en queue de four, nous avons modernisé chaque étage de cyclones du préchauffeur. Les modifications ont porté sur l’augmentation de la section d’entrée des cyclones et l’adaptation des volutes et des gaines de raccordement. Au dernier étage du circuit des fumées en queue de four, le cyclone C1 a été modernisé pour séparer les matières plus efficacement. La concentration de poussières dans les fumées du préchauffeur et la chaleur emportée par les fumées en queue de four ont ainsi diminué, de même que la résistance du cyclone.
Le cyclone C1 d’origine n’offrait pas une capacité de séparation suffisante. Nous l’avons donc remplacé lors de la modernisation pour améliorer le captage des poussières, réduire la résistance du système et préparer l’obtention d’émissions ultra-faibles de NOx. La hauteur des nouveaux cyclones a aussi été augmentée de 10 mètres pour atteindre 25 mètres.
Nous avons également modifié les cyclones C2 à C5. Nous avons augmenté la section d’entrée, allongé la partie droite de la volute et adapté la hauteur du tube intérieur. Nous avons aussi ajusté le raccordement des gaines d’air en fonction des modifications apportées à l’entrée d’air des cyclones. Après la modification de la volute du cyclone C5, il a fallu faire pivoter celle-ci pour la raccorder à la gaine de prolongement du précalcinateur. Ces modifications ont posé les bases de l’amélioration des performances globales du système de cuisson et de la réduction de sa consommation d’énergie.
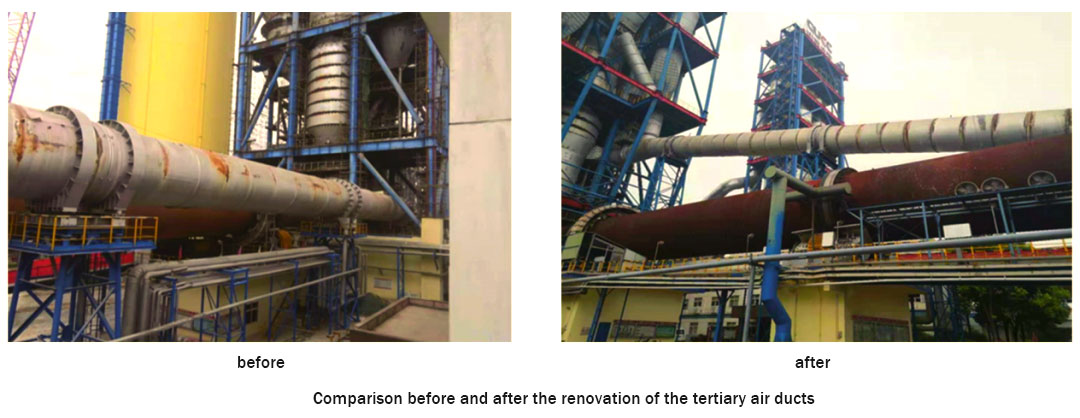
Avant les travaux, la conduite d’air tertiaire avait un diamètre de 5 mètres. Comme la vitesse de l’air tertiaire était faible, les poussières s’y accumulaient fortement. Nous avons remplacé toute la conduite par une conduite de 3 mètres de diamètre, augmentant ainsi la vitesse de l’air tertiaire. Pour améliorer encore les performances, nous avons raccordé la conduite d’air tertiaire à la colonne du précalcinateur par une entrée unique et ajouté une gaine d’air de dénitrification de 4 mètres. La figure 2 compare la conduite d’air tertiaire avant et après les travaux.
2. Agrandissement et modernisation du précalcinateur
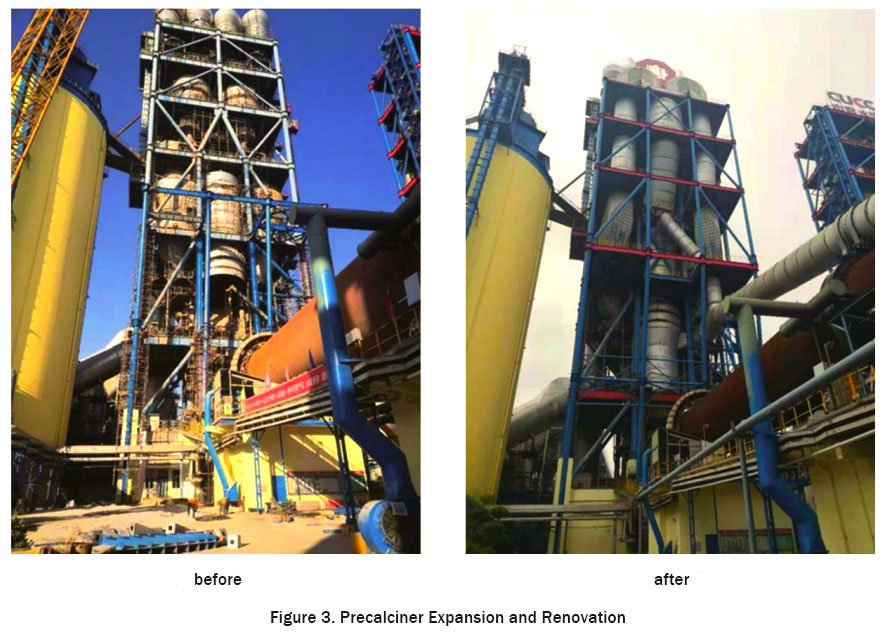
Le précalcinateur est au cœur du système de précalcination. Ses performances déterminent dans une large mesure les caractéristiques techniques de l’ensemble. La combustion du charbon pulvérisé est la réaction principale qui s’y produit, tandis que la décomposition de la farine crue en est l’objectif final. Les dimensions du foyer déterminent directement l’intensité de la combustion du charbon pulvérisé. Pour améliorer encore les performances du système, nous avons préparé un programme d’agrandissement et de modernisation du précalcinateur. Le foyer de précombustion SC a été retiré. Le foyer MC existant a été conservé et rehaussé pour former une partie du précalcinateur agrandi. Un nouveau conduit en col-de-cygne part du sommet du précalcinateur, redescend des deux côtés par des prolongements et se raccorde au cyclone C5. Après la modernisation, le volume total du précalcinateur et du col-de-cygne atteint 3200 m³. Il répond ainsi mieux aux exigences physiques et chimiques des échanges thermiques entre gaz et combustible, de la décomposition du CaCO3 et de la combustion du charbon pulvérisé. La figure 3 compare les performances avant et après la modernisation.
3. Modification de la combustion étagée
En rehaussant la conduite d’air tertiaire dans le précalcinateur, nous avons nettement agrandi sa zone de réduction. Cette modification a prolongé le temps de réduction des NOx et sensiblement amélioré le rendement de réduction. Elle a réduit efficacement les NOx thermiques produits par le four rotatif et les NOx issus du combustible associés à la modification du précalcinateur, ce qui a nettement abaissé la concentration en NOx du système de cuisson. Par rapport aux technologies classiques de dénitrification, le système de dénitrification par combustion étagée double le temps de séjour des gaz dans la zone de réduction. Le volume important du foyer et le temps de séjour des gaz assurent à la fois la réduction des émissions de NOx à la source et la combustion complète du combustible, avec des économies d’énergie et de meilleures performances environnementales pour le précalcinateur.
4. Modernisation de la chambre des fumées et de l’étanchéité en queue de four
La chambre des fumées en queue de four est le point de passage de la matière qui entre dans le four et des gaz qui en sortent. Elle doit permettre une entrée régulière de la matière et limiter au minimum la formation de poussières. La perte de charge des fumées qui y circulent doit également être limitée au minimum. Après l’augmentation de la production, nous avons remplacé la chambre des fumées par le modèle le plus récent. Le diamètre du rétrécissement de la chambre a été augmenté et son raccordement au four rotatif a été optimisé, ce qui a nettement réduit la perte de charge et amélioré la ventilation du four. Nous avons aussi remplacé le joint en queue de four et augmenté le jeu entre la partie inclinée et la voûte. Ces changements ont encore réduit la résistance du système et amélioré la ventilation. L’angle d’enveloppement de la « langue d’alimentation » de la chambre des fumées a été porté à 180°, et sa longueur a été augmentée pour limiter au minimum les fuites au niveau du joint. Le col en queue de four a été agrandi pour accroître la section de passage utile et réduire la résistance à la ventilation, préparant ainsi une optimisation supplémentaire de la chambre des fumées.
5. Modernisation du système d’injection d’ammoniaque de précision
Pour réduire davantage les émissions d’oxydes d’azote, il faut moderniser le système SNCR existant. L’installation de différents groupes de lances à plusieurs endroits en queue de four et l’ajustement de leur position aux conditions d’exploitation permettent de répartir uniformément l’ammoniaque dans la zone de réaction. Le taux d’utilisation de la solution d’ammoniaque augmente ainsi considérablement. Les principaux volets de l’optimisation de l’injection d’ammoniaque dans le système SNCR sont les suivants :
(1) Optimisation des lances d’injection SNCR et de l’emplacement des points d’injection
Les points d’injection d’ammoniaque du système SNCR d’origine se trouvaient principalement au-dessus du col intermédiaire du précalcinateur et du tronçon droit du cyclone C5. Dans le cadre de la modernisation, nous avons envisagé 16 lances et une injection multipoint pour assurer la dénitrification et améliorer l’efficacité du système SNCR. Les emplacements des lances ont été sélectionnés parmi 20 points possibles pour obtenir une bonne pulvérisation et une bonne dispersion. Après la mise au point, toutes les lances ont été mises en service à l’exception des 4 lances aux sorties C5-1 et C5-2.
(2) Optimisation de la régulation du débit d’injection d’ammoniaque
Nous avons ajouté au système SNCR existant des débitmètres indépendants et des vannes de régulation pour chaque groupe de lances. Nous pouvons ainsi contrôler l’état de pulvérisation et le débit réel d’ammoniaque de chaque lance et régler plus efficacement le dosage.
(3) Optimisation du type de lances d’injection
Nous avons choisi les types de lances en fonction des caractéristiques des fumées et de l’emplacement de l’injection. Dans les zones où les fumées circulent plus vite, nous avons retenu des lances à jet conique à forte pénétration. Dans les zones où les fumées circulent plus lentement, nous avons choisi des lances à jet en éventail, qui couvrent une zone plus large. Cette optimisation augmente efficacement les contacts entre l’ammoniaque et les oxydes d’azote dans le système SNCR, ce qui améliore le rendement de la dénitrification.
(4) Ajout d’un système de détection et de commande de l’injection d’ammoniaque
Nous avons ajouté au système existant un dispositif précis de détection et de commande de l’injection d’ammoniaque. Il surveille en ligne et en temps réel la teneur en NOx en différents points du système SNCR et ajuste automatiquement l’emplacement de l’injection et le dosage d’ammoniaque à partir des mesures, pour une injection précise.
Après l’optimisation de la combustion étagée, la concentration de NOx avant injection d’ammoniaque est passée de 670 mg/Nm³ à environ 300 mg/Nm³. Lorsque les émissions d’oxydes d’azote du système de dénitrification sont maintenues entre 40 et 50 mg/Nm³, la consommation de solution d’ammoniaque à 20 % est d’environ 6 kg/t de clinker. Ces améliorations ont nettement réduit les émissions d’oxydes d’azote et augmenté l’efficacité d’utilisation de l’ammoniaque.
6. Modernisation du refroidisseur
Nous avons entièrement modernisé notre refroidisseur à poussoirs en le remplaçant par un refroidisseur de quatrième génération doté d’un concasseur à rouleaux central. Sa surface de refroidissement utile est supérieure de 5 % à celle du modèle précédent. Un mécanisme à déplacement par pas déplace les grilles horizontalement et transporte la matière, ce qui améliore considérablement l’efficacité du transport. Le refroidisseur est aussi doté d’une architecture modulaire normalisée, de joints à labyrinthe et de grilles optimisées par effet Coandă. Ces améliorations raccourcissent l’installation, facilitent la maintenance et réduisent ses coûts ainsi que les difficultés d’approvisionnement en pièces de rechange. Elles ont contribué à améliorer à la fois le rendement et les performances environnementales de la ligne de production de ciment.
7. Modernisation des installations électriques et de l’automatisation
La ligne est alimentée par le poste de distribution existant. Côté basse tension, une armoire de compensation par condensateurs assure la compensation automatique. Un nouveau moteur moyenne tension a été ajouté en utilisant pleinement les capacités de compensation par condensateurs du poste de distribution moyenne tension existant. Le choix entre moteurs à rotor bobiné et moteurs à cage d’écureuil dépend des conditions de démarrage. Les moteurs à cage d’écureuil démarrent directement à pleine tension, tandis que les moteurs à vitesse réglable sont pilotés par des variateurs de fréquence. Les moteurs de puissance égale ou supérieure à 280 kW fonctionnent sous haute tension à 6 kV. En dessous de 280 kW, les moteurs fonctionnent sous basse tension à 380 V. Les moteurs basse tension de 132 kW et plus sont équipés de démarreurs progressifs électroniques.
La modernisation du système électrique et de l’automatisation garantit un fonctionnement optimal de la ligne de production, assure la qualité du produit, économise l’énergie et augmente la productivité. Le système de cuisson utilise une technologie avancée et stable, avec gestion centralisée et commande décentralisée par un système informatique distribué. Nous avons conservé le système DCS ainsi que le poste d’ingénierie, le poste opérateur et le serveur existants, et mis à niveau le logiciel de commande centralisée des équipements de la ligne.
Résultats de la modernisation
La ligne de production de clinker a été achevée et mise en service en mars 2021. Après plus d’un an d’exploitation, nous avons constaté une nette diminution des encroûtements dans la chambre des fumées et de la résistance à l’écoulement dans le préchauffeur. Tous les indicateurs d’exploitation du four se sont aussi nettement améliorés, avec une consommation spécifique d’électricité et une consommation exprimée en équivalent charbon standard plus faibles après les travaux. En combinant la combustion étagée et la dénitrification SNCR, le système de cuisson a enregistré des émissions de NOx de 40–50 mg/Nm³ pour une consommation d’environ 6 kg de solution d’ammoniaque à 20 % par tonne de clinker. Ces résultats satisfont aux exigences nationales et locales strictes en matière d’émissions ultra-faibles de NOx. La modernisation du système de cuisson a atteint les objectifs prévus d’économie d’énergie, de réduction de la consommation et d’émissions ultra-faibles de NOx, tout en procurant d’importants avantages économiques et sociaux.