Saviez-vous que le refroidissement du clinker peut représenter jusqu’à 30% de la consommation totale d’énergie d’une cimenterie ? Les refroidisseurs à grille traditionnels perdent souvent de la chaleur valorisable et nécessitent un entretien important, ce qui augmente discrètement les coûts d’exploitation. Une modernisation peut remédier à cette situation. En portant l’efficacité de récupération de la chaleur à plus de 70%, en abaissant la consommation spécifique de combustible et en réduisant la consommation d’électricité, les refroidisseurs à grille modernisés procurent des économies mesurables dès le premier jour. Surtout, la modernisation réduit les coûts, améliore la qualité du clinker et diminue les émissions de CO₂, ce qui aide les cimenteries à rester compétitives sur un marché sensible aux coûts et axé sur la durabilité.
AGICO CEMENT s’engage à proposer des solutions de modernisation pour un équipement de cimenterie individuel ou pour une cimenterie complète. Nous vous présenterons un cas de modernisation de refroidisseur à grille pour vous aider à comprendre quelles économies cette modernisation peut apporter.
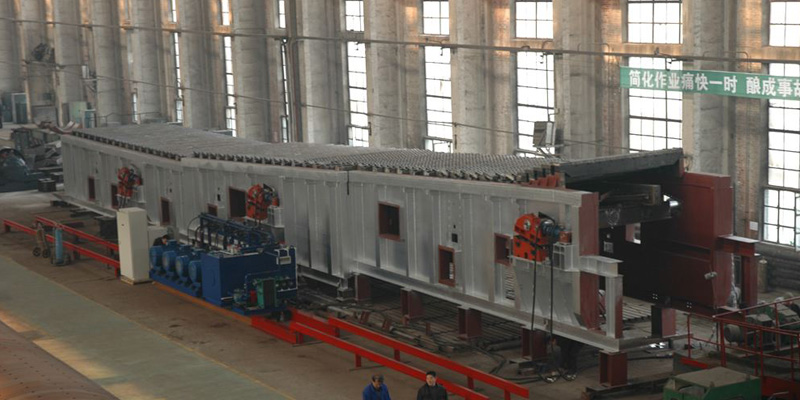
L’usine de production de clinker d’une entreprise est équipée d’un four rotatif de 5.2 m x 78 m. Le refroidissement est assuré par un refroidisseur à grille à poussoirs JL4x7. Après des années de fonctionnement continu, les performances du refroidisseur à grille en matière de rendement thermique, de consommation d’énergie et de récupération de chaleur résiduelle sont passées en dessous des normes du secteur. De plus, l’usure de l’équipement et le remplacement des pièces de rechange sont devenus des problèmes importants, entraînant des coûts annuels d’entretien élevés pour le refroidisseur à grille. Après plusieurs échanges avec nous, l’entreprise a arrêté un plan de modernisation technique du refroidisseur à grille et l’a mis en œuvre pendant les périodes de faible production.
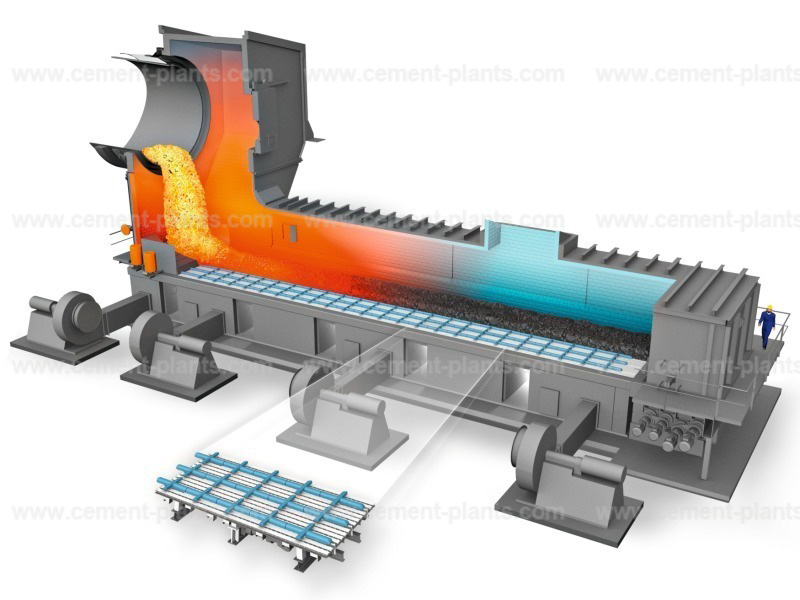
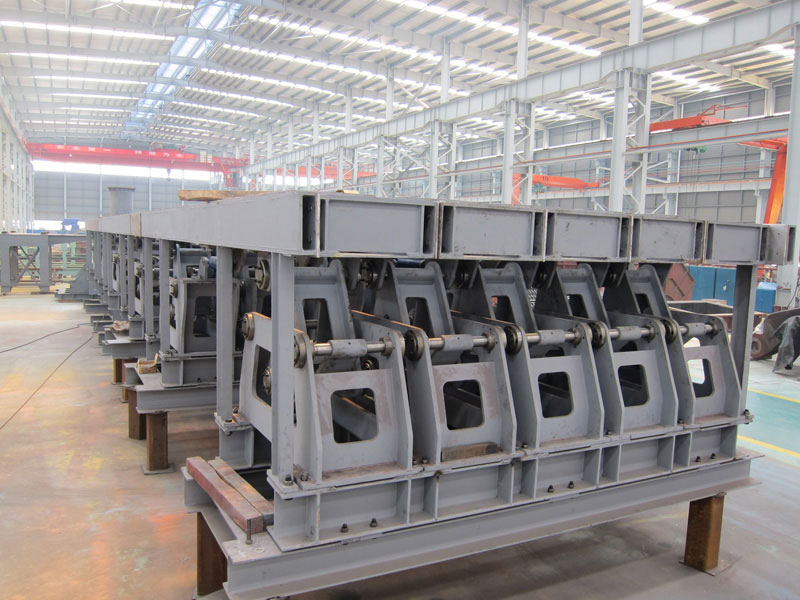
Le système de refroidissement à grille à gradins de quatrième génération le plus récent est utilisé pour remplacer le refroidisseur de clinker actuel. Le lit de grille du refroidisseur actuel est déposé, l’enveloppe est conservée et le cœur du refroidisseur est remplacé. Le concasseur à marteaux en sortie est remplacé par un concasseur à rouleaux. Le tableau ci-dessous présente les objectifs de la modernisation technique.
| Objectifs de la modernisation technique du refroidisseur à grille | ||
| Élément | Avant | Après |
| Capacité (t/j) | 7600 | 8100 |
| Fiabilité des fours (%) | 95 | ≥98 |
| Température de l’air secondaire (℃) | 1050-1100 | ≥1120 |
| Température de l’air tertiaire (℃) | 850-900 | ≥950 |
| Température du clinker (℃) | 90 | Température de sortie ≤ 65 ℃ + température ambiante |
| Efficacité de récupération de la chaleur (%) | 60 | ≥74 |
| Consommation électrique de la production de clinker par étape (kWh/t) | 30.5 | 28 |
| Consommation de charbon standard pour la production de clinker (kg/t) | 108.85 | 104 |
Plan de modernisation technique du refroidisseur à grille
Le refroidisseur de clinker actuel sera remplacé par le système de refroidissement à grille à gradins de quatrième génération le plus récent. Les caissons supérieur et inférieur du refroidisseur à grille existant, une partie de la centrale hydraulique et une partie de la centrale de lubrification seront conservés. Le concasseur à marteaux sera remplacé par un concasseur à rouleaux. Le nouveau lit de grille sera de type SCLW4-13×15 (13 rangées et 15 segments), ce qui portera la surface utile de la grille de 161 m² à 165 m² et permettra de répondre à la capacité de production de 8,100 t/j de la ligne de clinker.
Composants conservés : caissons supérieur et inférieur du refroidisseur à grille existant, une partie du ventilateur, canon à air, caméra haute température, escaliers, plateforme, capot de la porte du four, gaine de chaleur résiduelle et gaine des gaz d’échappement.
Composants déposés : rampe existante, lit de grille, transmission, joints d’étanchéité, centrale hydraulique, centrale de lubrification, concasseur à marteaux, bétons réfractaires des deux murets latéraux et caisson supérieur à l’arrière du refroidisseur.
Ventilation
Comme il s’agit d’un projet de modernisation technique, la configuration d’origine des ventilateurs est prise en compte dans son ensemble. Le ventilateur existant est utilisé à condition de garantir les performances de refroidissement. Le tableau 2 présente la configuration des ventilateurs après la modernisation technique.
Dans le cadre de cette modernisation technique, aucun ventilateur neuf n’est acheté et les ventilateurs F6 et F7 d’origine sont déposés. Les anciens ventilateurs sont réutilisés et conservés au même emplacement. La puissance installée totale des ventilateurs de refroidissement diminue de 500 kW par rapport à la configuration d’origine.
Lubrification et commande hydrauliques
- Motorisation de la centrale hydraulique : 6 ensembles au total (5 en service et 1 de secours), contre 8 pompes hydrauliques à l’origine. Moteur de 75 kW et pompe A3H180.
- Les composants du réservoir d’huile sont réutilisés.
- Ajouter 5 ensembles de distributeurs proportionnels de marque Hawe, d’une pression nominale de 25 MPa.
- Ajouter 39 vérins hydrauliques (90/50), à raison de 3 par rangée du lit de grille, pour un total de 13 rangées. (5) Une armoire électrique de commande à automate programmable (PLC), dont les composants internes font l’objet d’une modification technique. Un système centralisé de lubrification sèche entièrement neuf a été fourni, et l’équipement existant n’était plus utilisé.
Concasseur à rouleaux en sortie
- Le concasseur à marteaux existant a été déposé et un concasseur à rouleaux a été ajouté en sortie.
- Caractéristiques du concasseur à rouleaux : 4 rouleaux, vitesse de 4 tr/min, commande de rotation dans les deux sens pour les deux rouleaux centraux et rotation en sens inverse pour les rouleaux d’entrée et de sortie.
- Moteurs fournis : 4 moteurs de 18.5 kW.
- Fondation du concasseur à rouleaux : la fondation existante du concasseur à marteaux a été démolie et une nouvelle fondation a été réalisée pour le concasseur à rouleaux.
Équipements électriques
Tous les moteurs des ventilateurs et des centrales hydrauliques concernés par cette modernisation technique ont été réutilisés. Les armoires de démarrage et les variateurs correspondants ont eux aussi été intégralement réutilisés. Le cheminement des câbles des moteurs de la centrale de lubrification a été modifié. Certains ventilateurs ont nécessité une modification du cheminement, et les câbles du motoréducteur du concasseur à rouleaux ont été réacheminés. Tous les manomètres de la chambre d’air ont été conservés, certains ayant été déplacés et leurs raccordements réacheminés. L’armoire de commande à automate programmable (PLC) a fait l’objet d’une modernisation technique.
Comparaison des performances en service avant et après la modernisation du refroidisseur à grille
Réduction de la consommation d’énergie pour la production de clinker
Deux ventilateurs de refroidissement du refroidisseur à grille (F6 et F7), deux pompes hydrauliques et des moteurs ont été déposés. La puissance du concasseur d’origine était de 132 kW. Après la modernisation, la puissance totale s’établissait à 74 kW (18.5 kW x 4). La puissance installée du système de refroidissement à grille a diminué de 783 kW. La réduction du débit d’air de refroidissement au niveau de la grille ainsi que la baisse de la vitesse et de l’intensité du ventilateur d’extraction du four ont entraîné une hausse sensible des températures de l’air secondaire et de l’air tertiaire. Après la modernisation, la température de l’air secondaire a atteint 1200 °C et celle de l’air tertiaire 950 °C. La consommation électrique par unité de clinker a sensiblement diminué, ce qui a permis d’atteindre l’essentiel des objectifs fixés. Le tableau suivant présente une comparaison de la consommation électrique et de la consommation de charbon standard du clinker après la modernisation.
| Avant | Après | |
| Consommation électrique de la production de clinker par étape (kWh/t) | 30.76 | 27.03 |
| Consommation de charbon standard pour la production de clinker (kgce/t) | 109.21 | 103.27 |
Augmentation de la production horaire par unité
Après la modernisation du refroidisseur à grille, la fiabilité en service de l’installation de production de clinker s’est améliorée, la capacité de transport a augmenté et le taux de défaillance a diminué. Le débit horaire par four a sensiblement augmenté par rapport à la situation avant la modernisation. Le tableau 4 compare la production horaire par unité du four rotatif avant et après la modernisation.
| Avant | Après | |
| Production horaire moyenne (t/h) | 316.67 | 342.04 |
| Production journalière moyenne (t/j) | 7600 | 8208.96 |
Hausse sensible du taux de récupération de chaleur
La production d’électricité a augmenté par rapport à la situation avant la modernisation technique. Le tableau 5 compare la production d’électricité par tonne de clinker avant et après la modernisation du refroidisseur à grille.
| Avant | Après | |
| Puissance électrique produite (kW) | 8309.42 | 9156.41 |
| Production d’électricité par tonne de clinker (kWh/t) | 26.24 | 26.77 |
Température du clinker
Avant la modernisation, la production du four était de 7,600 tonnes/jour. Après la modernisation, elle est passée à 8,200 tonnes/jour. Malgré l’augmentation de la surface de refroidissement, la température du clinker est restée élevée. Compte tenu des limites de capacité de la turbine et du générateur du système de production d’électricité, ainsi que des dimensions du caisson d’origine du refroidisseur à grille, la charge par unité de section du refroidisseur à grille modernisé a approché 50 tonnes/m²/jour après l’augmentation de la production de clinker, dépassant la charge nominale du refroidisseur à grille de quatrième génération. Malgré un débit d’air spécifique du ventilateur de refroidissement d’environ 2.2 Nm²/kg-cl, la température du clinker est restée supérieure aux valeurs attendues. Les modernisations futures porteront sur le système de refroidissement rapide à l’extrémité chaude du refroidisseur à grille afin d’abaisser encore la température du clinker. La température du clinker est passée de 115 °C avant la modernisation à 90 °C.
Résistance du clinker
Après la modernisation technique, la résistance du clinker à 3 jours est passée de 28.1 MPa avant la modernisation à 29.1 MPa, et sa résistance à 28 jours est passée de 53.4 MPa à 53.7 MPa.
Description du fonctionnement de l’équipement
1. Amélioration sensible du taux de fonctionnement et de la fiabilité
Après la modernisation technique, le refroidisseur à grille fonctionne à une vitesse plus faible et à une pression de pompe à huile plus basse, ce qui améliore la fiabilité en service et le taux de fonctionnement du système de cuisson. Hormis les arrêts normaux du four, aucune défaillance du refroidisseur à grille n’a entraîné d’arrêt du four ni de baisse de production. Le tableau 6 compare les paramètres de fonctionnement du refroidisseur à grille avant et après la modernisation technique.
| Avant | Après | |
| Vitesse du refroidisseur à grille (tr/min) | 17-19 | 4.5-6.0 |
| Pression de la pompe à huile (MPa) | 15-19 | 10-16 |
2. Comparaison des besoins d’entretien
Avant la modernisation technique, le refroidisseur à grille JL4×7 nécessitait le remplacement fréquent de pièces d’usure. Après la modernisation technique, le refroidisseur à grille de quatrième génération de Sinoma Equipment a nécessité relativement moins d’entretien et de pièces de rechange. Depuis sa mise en service en avril 2019, la principale opération d’entretien du refroidisseur à grille a consisté à remplacer les plaques de grille qui maintiennent la pente. L’entretien courant consiste principalement à resserrer les boulons de la chambre d’air, sans autre intervention nécessaire.
3. Fonctionnement du concasseur
Avant la modernisation technique, le concasseur à marteaux nécessitait le remplacement annuel d’un jeu de têtes de marteaux. Ces têtes ne permettaient toutefois plus de maintenir une granulométrie stable du clinker, ce qui avait une incidence directe sur sa qualité. De plus, le remplacement des têtes de marteaux est difficile et prend du temps. Après la modernisation, le concasseur à rouleaux offre une meilleure fiabilité, nécessite moins de pièces de rechange et présente une puissance installée plus faible. La granulométrie du clinker est passée de ≤55 mm avant la modernisation à ≤25 mm après celle-ci.
Analyse des gains liés à la modernisation du refroidisseur à grille
Hausse de la production horaire du four rotatif et des bénéfices
Après la modernisation technique du refroidisseur à grille, la fiabilité de l’équipement est améliorée et le taux de fonctionnement du système de cuisson est garanti. En dehors des arrêts et des opérations d’entretien habituels du four, aucune réduction de matière ni aucun arrêt du four ne sera imputable à une défaillance du refroidisseur à grille. La hausse moyenne de la production quotidienne de clinker est d’environ 608 tonnes, et la hausse annuelle de la production de clinker est de 608 tonnes/jour×160 jours=97280 tonnes. Le bénéfice par tonne de clinker est calculé sur la base de 50 yuans, et le bénéfice supplémentaire s’élève à 4.864 millions de yuans.
Réduction des besoins et des coûts d’entretien
Actuellement, les pièces d’usure du refroidisseur à grille sont remplacées fréquemment. Après la modernisation, les besoins en entretien et en pièces de rechange du refroidisseur à grille à gradins de dernière génération sont très faibles. Sur la base des coûts d’entretien des années précédentes, une économie de 1.5 million de yuans peut être réalisée chaque année.
Économies d’énergie et réduction de la consommation
Après la rénovation, la puissance installée du ventilateur de refroidissement du refroidisseur à grille, de la pompe à huile de la centrale hydraulique et du concasseur diminuera, de même que la puissance installée totale. Compte tenu de la consommation électrique, la rénovation permettra d’économiser 3.47 kWh d’électricité par tonne de clinker. Sur la base d’une production annuelle de 1.2 million de tonnes de clinker, les économies annuelles attendues sur le coût de l’électricité s’élèvent à 120×3.47×0.50=2.082 millions de yuans.
Après la modernisation du refroidisseur à grille, la température de l’air secondaire passera de 1100 ℃ actuellement à 1200 ℃, et celle de l’air tertiaire passera de 830 ℃ actuellement à plus de 950 ℃. L’efficacité des échanges thermiques s’améliorera, la consommation de charbon standard diminuera et l’économie de charbon standard atteindra 5.93 kg par tonne de clinker. Sur la base d’une consommation de charbon de 5600 kcal/kg et de 520 yuans/t, les économies s’élèvent à 120×5.93/1000×7000/5600×520=4.6254 millions de yuans. Recettes annuelles totales générées : 486.4 millions + 150 millions + 208.2 millions + 462.54 millions = 13.0714 millions de yuans.
L’investissement total du projet s’élève à 16.0885 millions de yuans, avec un délai de récupération estimé à environ 1.3 an.
Ce projet de modernisation du refroidisseur à grille a amélioré la fiabilité et la disponibilité du refroidisseur de clinker, ce qui a permis au four rotatif de fonctionner en continu à grande vitesse. Il a également réduit sensiblement les coûts d’entretien, la consommation d’énergie et les coûts de production, d’où des gains économiques importants. Si vous envisagez de moderniser un refroidisseur à grille, nous sommes à votre disposition !